
工程工艺指南 · 铝工件
不应仅根据材料名称来决定铝板零件的去毛刺或表面处理工艺。首先明确实际需求:哪些毛刺需要去除,边缘是否需要倒圆,可见表面是否需要改变,以及哪些区域需要保护。然后评估相关的R、S或W工艺,在实物上验证工件夹持情况,并在最终确定机器配置前,使用代表性样品确认完整的加工路线。
QintelliM 的工程方法是在配置铝板零件的工艺之前,将毛刺去除、边缘倒圆、表面处理和保护区域要求分开。
材料等级、厚度、表面状况、涂层或阳极氧化状态、工艺设置和验收值只有在实际应用中已知时才应说明。
描述该工序实际接收的零件。如已知,请提供材料类别和等级、图纸、尺寸以及切割或前期制造工艺。记录来料的毛刺、边缘状况、划痕和现有表面外观。
标明适用的保护膜、已知的阳极氧化或涂层表面、外观至关重要的表面以及必须保持保护的区域。将无法获取的信息标记为“未知”。照片有助于说明几何形状和状况,但无法确定合金成分、硬度、厚度或表面规格。
请分别定义每个所需结果。去除毛刺并不会自动生成指定的圆角,而圆角也并不会自动带来新的表面外观。
| 目标 | 问题 | 工艺作用 |
|---|---|---|
| 去除毛刺 | 需要去除哪些毛刺或多余的凸起物? | 可评估 R 工艺 |
| 边缘倒圆 | 是否需要单独的圆角处理结果? | 可评估 S 工艺 |
| 表面处理 | 必须有意改变可见的表面外观吗? | 可评估 W 工艺 |
这些是工程评审指南,并非自动配置方案。在选择工艺之前,请在每个相关的边或面上明确要求。
这批铝材经确认是在一台R-S-W机床上加工的。本次生产过程中,只有R和W工位处于工作状态:R工位进行砂带去毛刺/磨削,W工位进行拉丝。S工位(边缘倒圆)被升起并关闭,因此本次批次加工过程中未进行边缘倒圆。
这是一个已确认的生产实例,记录的是批量加工,并不意味着所有铝工件都应采用 R→W。设备安装配置仍为 R-S-W;实际启用 R→W 工艺路线并不会将设备变成 RW 配置。
QintelliM系列机床的每个加工工位均可独立控制和使用。这样,无需更改机床配置,即可根据实际工件和所需结果选择合适的加工路径。
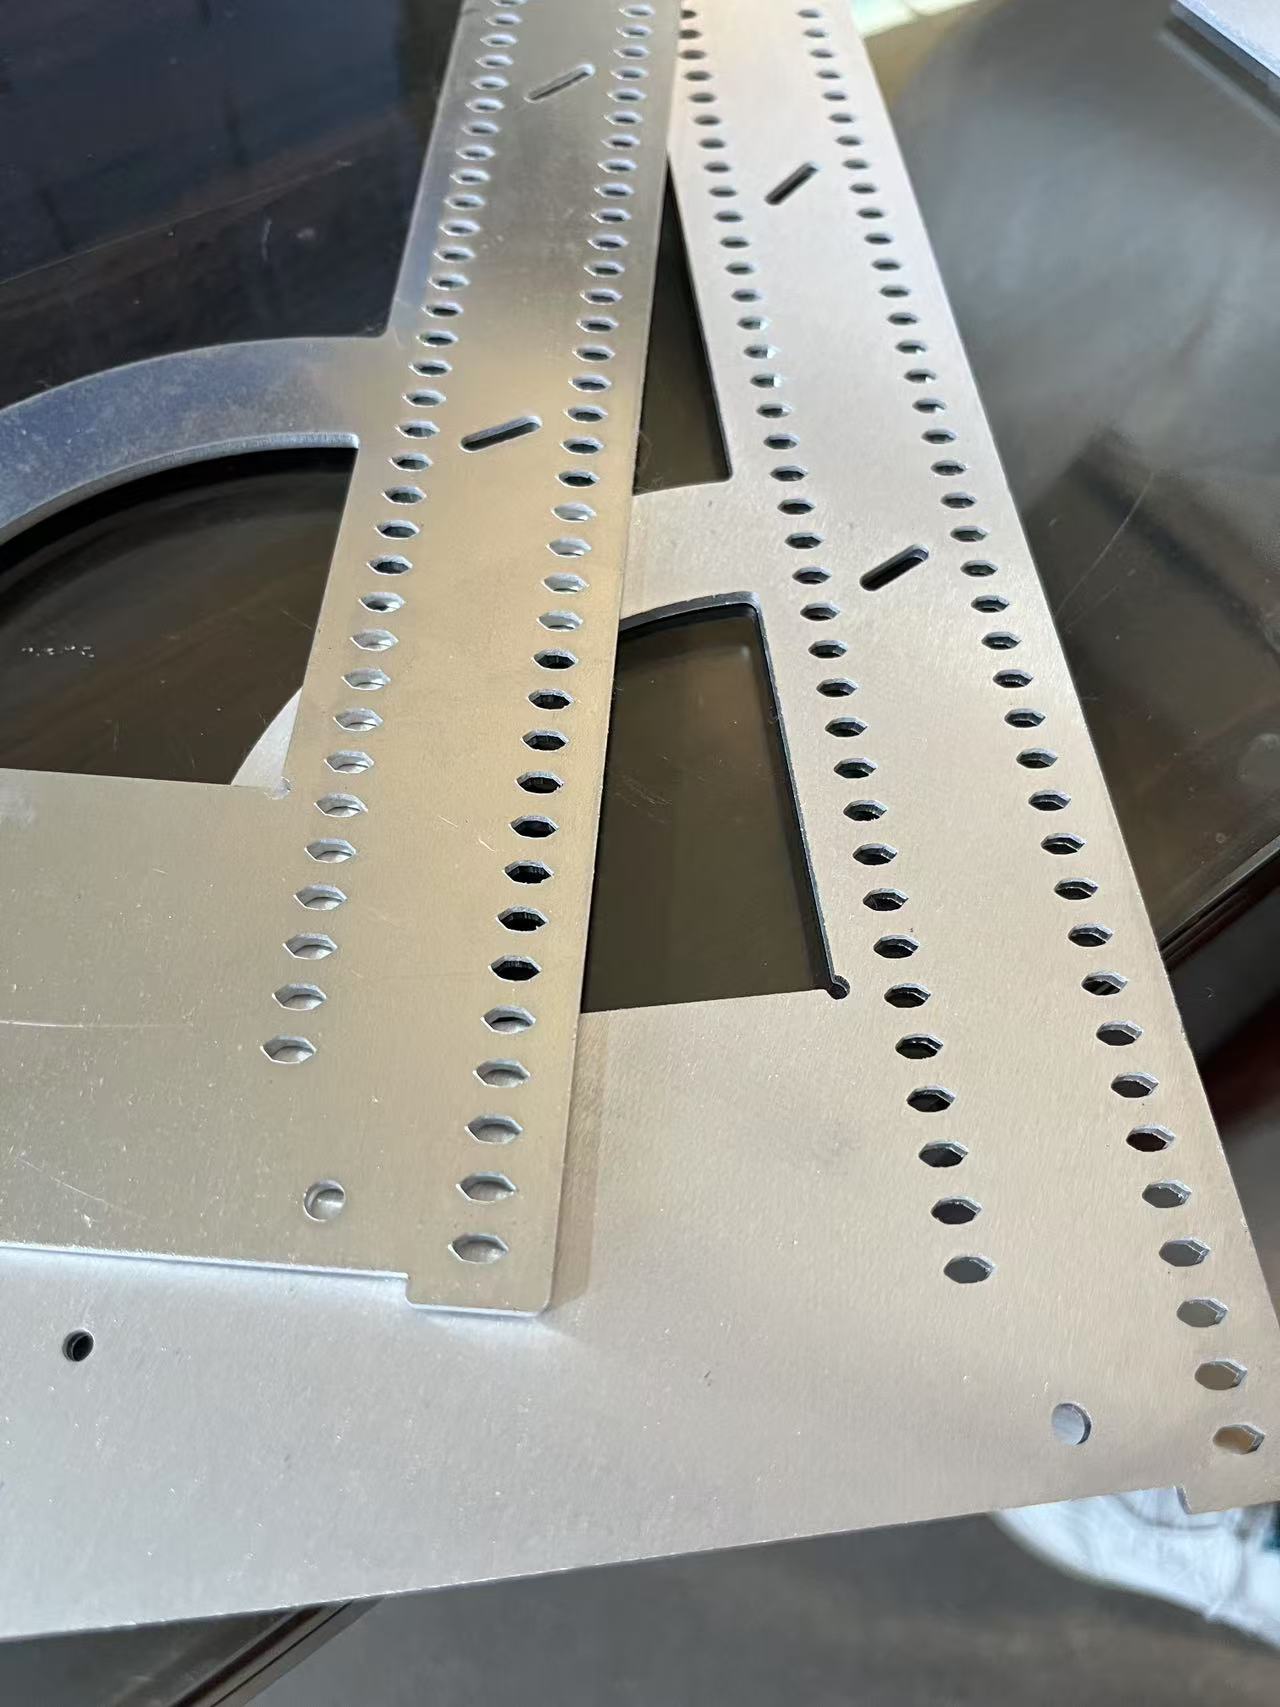
| 已确认此批次 | 范围 |
|---|---|
| 材料类别 | 铝 |
| 已安装配置 | R-S-W |
| 实际启用工艺路线 | R→W |
| R | 砂带去毛刺/磨削 |
| S | 已升起、关闭且未接合;此批次过程中未进行边缘倒圆处理。 |
| W | 拉丝 |
| 生产场景 | 已确认的批量加工 |
证据证实了铝材类别、R-S-W 机器配置、实际启用的 R→W 加工顺序以及批量加工情况。但并未确定合金牌号、厚度、粒度、工装规格、进给速度、表面粗糙度Ra、刃口半径、加工周期、产量、工装寿命或客户验收情况。
硬度、阳极氧化状态、保护涂层状态、具体表面规格、磨料与辊筒规格、线速度、材料去除量及加工前后定量结果均未知。本示例未指定具体型号、工作宽度或夹持平台。
在图纸或工件照片上做标记,以区分可加工区域、毛刺去除区域、边缘倒圆区域、外观关键面、受保护表面和必须保持不变的表面。
仅要求去除边缘毛刺并不意味着可以改变整个可见表面。现有划痕应作为进货状态记录下来;不要想当然地认为每条划痕都必须或可以去除。需向客户说明他们是希望保持现有外观还是有意改变外观,并就如何检查该要求达成一致。
铝材并非必须进行拉丝处理。如果仅需去除毛刺,则可评估 R 工艺。如果既需去除毛刺又需边缘倒圆,则可评估 R 和 S 工艺。仅当存在独立定义的表面处理要求时,才评估 W 工艺。
一个 W 工位使用选定工具进行拉丝或抛光。QintelliM 通常优先考虑拉丝;当客户提出独立的抛光要求时,再评估抛光配置。如果拉丝和抛光均为独立的必要工序,应评估两个 W 工位或其他已确认配置。抛光并不自动意味着镜面效果。
R = 砂带去毛刺/磨削。可对工件进行评估,以用于普通毛刺去除、可控磨削或相关预处理(如适用)。评估依据工件的进料状态、允许的表面变化以及所需结果;本指南不提供固定的磨料用量、去除量或加工速度。
S = 旋转辊刷边缘倒圆。这并非固定角度倒角。所需的边缘结果需要单独定义和验证;工位字母并非保证的半径。
W = 表面处理。所选拉丝或抛光工具必须与独立定义的表面目标相匹配。材料、几何形状、来料状态、允许的接触方式、工件夹持及完整工艺均需评估。请参阅设备选型指南,了解各产品系列的职责。
QintelliM系列机床的每个加工工位均可独立控制和使用。对于配备多个加工工位的机床(包括RR等重复工位),任何当前作业不需要的工位均可升起并关闭。
已安装设备配置描述设备具备的实体工位顺序;实际启用工艺路线描述某一生产批次使用了其中哪些工位。
独立工位控制不会改变已安装工位的配置代码或物理顺序。实际启用工艺路线只能使用已安装工位,并须保持其物理顺序。已关闭的工位仍属于设备配置,但不参与该批次加工。
在上述已确认的铝工件示例中,设备安装配置为 R-S-W,实际启用 R→W,S 工位升起并关闭。安装配置仍为 R-S-W。独立控制不会将工位顺序重新排列为 W→R。
检查有效接触面积、平整度、几何形状、孔洞或穿孔、相关表面状况和加工载荷。验证实际零件在加工过程中的稳定性,而不仅仅是其在传送带上静止时的稳定性。
仅凭材料名称无法选择夹持方式。请参考真空吸附输送平台与磁吸输送平台的比较,了解工件夹持问题与输送平台适用边界。
应根据应用选择常规生产工件、复杂几何形状工件、较难夹持工件、具有代表性毛刺的工件,以及外观关键或表面需保护的工件。这组样品应覆盖可能影响拟定工艺路线及其可接受性的情况。
根据约定的边缘与表面要求,评估完整的拟启用工艺,并包括必须保持不变的区域。请参考样品测试指南,做好更全面的准备与记录。
QintelliM目前仅供应湿式除尘器。最终的除尘配置取决于材料、粉尘特性、加工工艺、系统设计、安装以及适用的当地法规。湿式除尘器并非适用于所有铝材应用。请参阅湿式除尘指南,了解当前供货与应用评估边界。
根据这些信息综合评估工艺路线、工具与夹持方式。不要仅凭“铝”这一材料名称预先选定 R、RS、RW、RSW、A 或 M。
本指南不保证合金或牌号、固定粒度、进给速度、表面粗糙度Ra、刃口半径、材料去除率、加工周期、产量或工装寿命。它不规定固定的夹持方法或通用工艺路线,也不保证客户认可。任何声称的结果都必须与实际应用及其验证结果相关联。
请提供工件信息、来料状态、分别定义的边缘与表面目标、需保护区域及代表性工件。QintelliM 可据此评估适合该应用的已安装功能与实际启用工艺路线。
QintelliM是山东千牟智能科技有限公司的品牌。