行业应用详情
新能源金属去毛刺和表面处理解决方案
新能源设备制造过程中会用到电池托盘、外壳、框架、支架、盖板、散热组件以及其他金属零件,这些零件通常采用激光切割、冲压、机加工、弯曲和焊接等工艺生产。这些零件在进行涂层、焊接、密封、组装或检验之前,可能需要进行毛刺去除、边缘倒圆和表面处理等工序。
QintelliM是一家金属去毛刺和表面处理设备制造商,为铝、碳钢、不锈钢以及客户验证的混合材料生产提供自动化系统配置。机器选型应基于零件的实际几何形状、材料、毛刺状况、所需的边缘处理效果、可见表面以及输送机的固定方式,而不仅仅是行业名称。
典型的新能源组件及表面处理挑战
| 组件类型 |
常见的表面处理问题 |
工艺目标 |
| 铝制电池托盘和外壳 |
细小毛刺、锋利边缘、划痕和非磁性输送 |
采用合适的真空吸附技术进行可控去毛刺和倒圆边缘处理 |
| 钢框架和结构支架 |
激光切割毛刺、氧化物残留和锐利轮廓 |
焊接、涂装或组装前,请确保边缘和表面平整。 |
| 散热板和盖板 |
孔、槽和切口周围有细小的毛刺 |
减少毛刺,同时保护表面的平整度和功能性。 |
| 可见的机柜和设备面板 |
拉丝方向不均、划痕或外观不一致 |
去毛刺后,按需要增加 W 拉丝或抛光工序。 |
推荐的 R、S 和 W 工位组合
R 型去毛刺工位使用砂带耗材进行初步去毛刺和表面处理。S 型倒圆边工位使用旋转滚刷工具,在外部轮廓和易于操作的内部结构周围形成更均匀的圆角。W 型工位使用刷辊或抛光辊,以获得所需的表面光洁度。
- R-S:适用于许多需要去除毛刺和倒圆边缘的激光切割或冲压零件。
- R-R-S:当需要在边缘倒圆之前进行更强效或两阶段去毛刺时,可考虑采用此方法。
- R-S-W:当需要在一条生产线上完成去毛刺、倒圆边和最终拉丝或抛光时,可以使用此方法。
- R-R-W:适用于未要求 S 边缘倒圆,但需较强去毛刺及后续可见表面拉丝或抛光的应用。
S工位执行的是边缘倒圆,而不是倒角。如果图纸要求进行真正的机加工倒角,制造商必须使用专为该几何形状设计的工艺。
铝及混合材料输送机的选择
许多新能源部件采用铝材或包含薄型非磁性面板。A型真空吸附平台可在工件提供足够平坦接触面积的情况下吸附合适的非磁性部件。M型磁性吸附平台则用于吸附兼容的铁磁性钢部件。A-M平台结合了磁性吸附和真空吸附两种吸附方式。其具体布局和有效吸附面积取决于项目需求,应根据生产组合中的工件和应用进行确认。
对于开口较大、成型深度较深、平面面积有限或尺寸较小的零件,必须验证真空吸附性能。样品测试应包含最小的零件和最极端的几何形状。
真实样品表面处理
客户样品成品效果
以下是 QintelliM 客户样品试验的照片。结果取决于材料、来料状态和表面处理要求。
铜带和穿孔板样品
铜条和穿孔板展示了表面处理和不同的纹理示例。
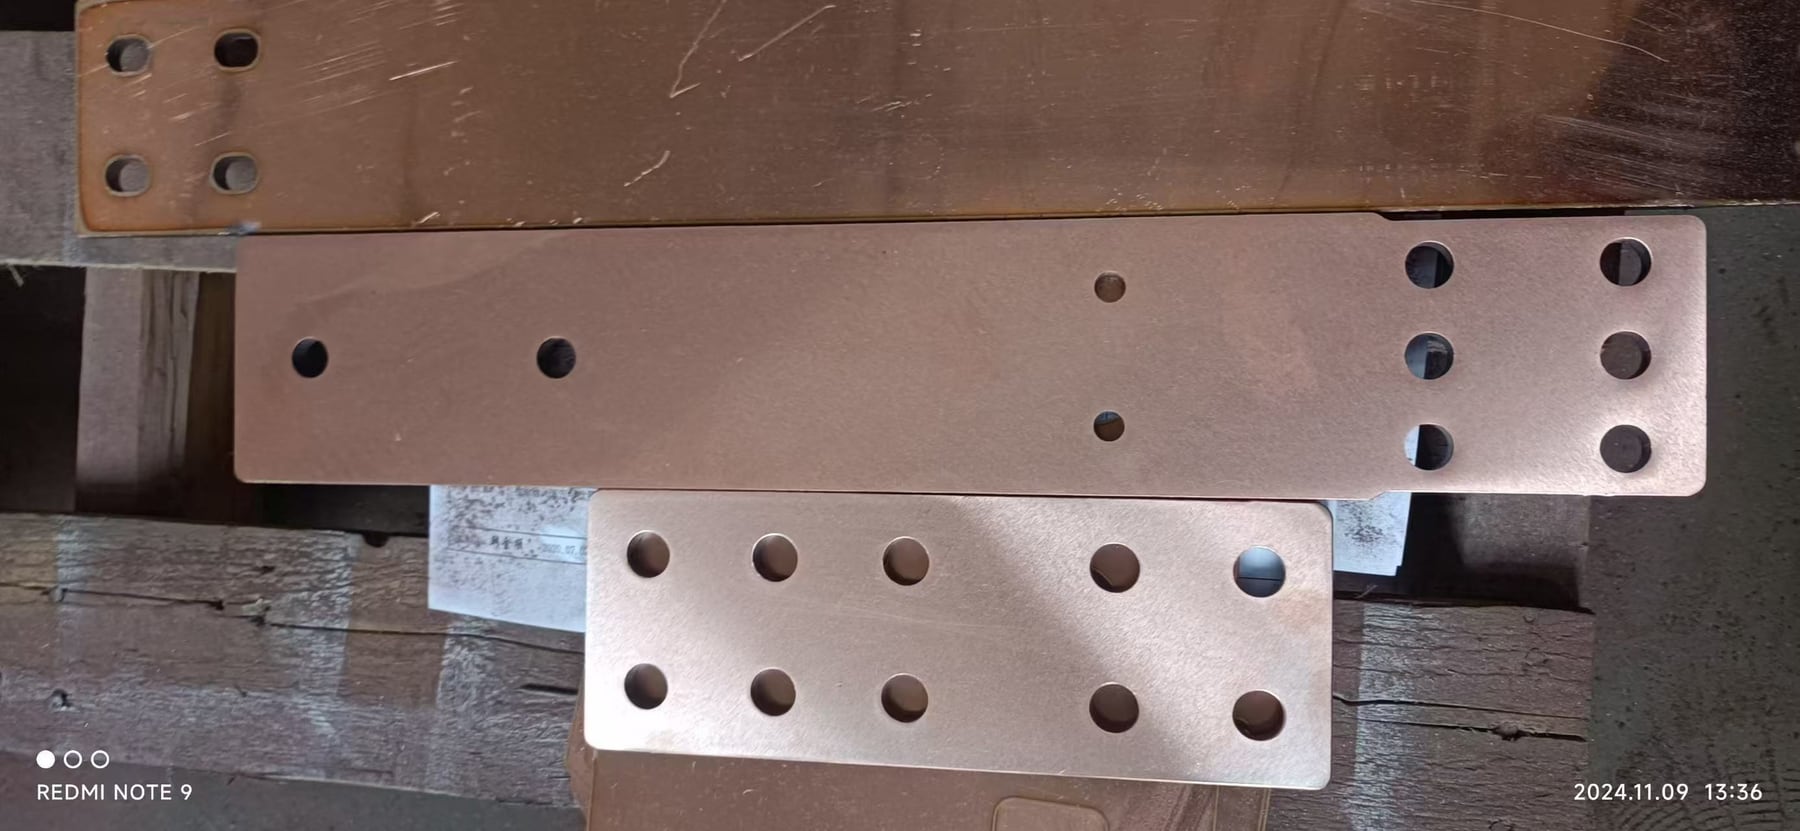 原始表面,上部条带 · 下方为成品样品
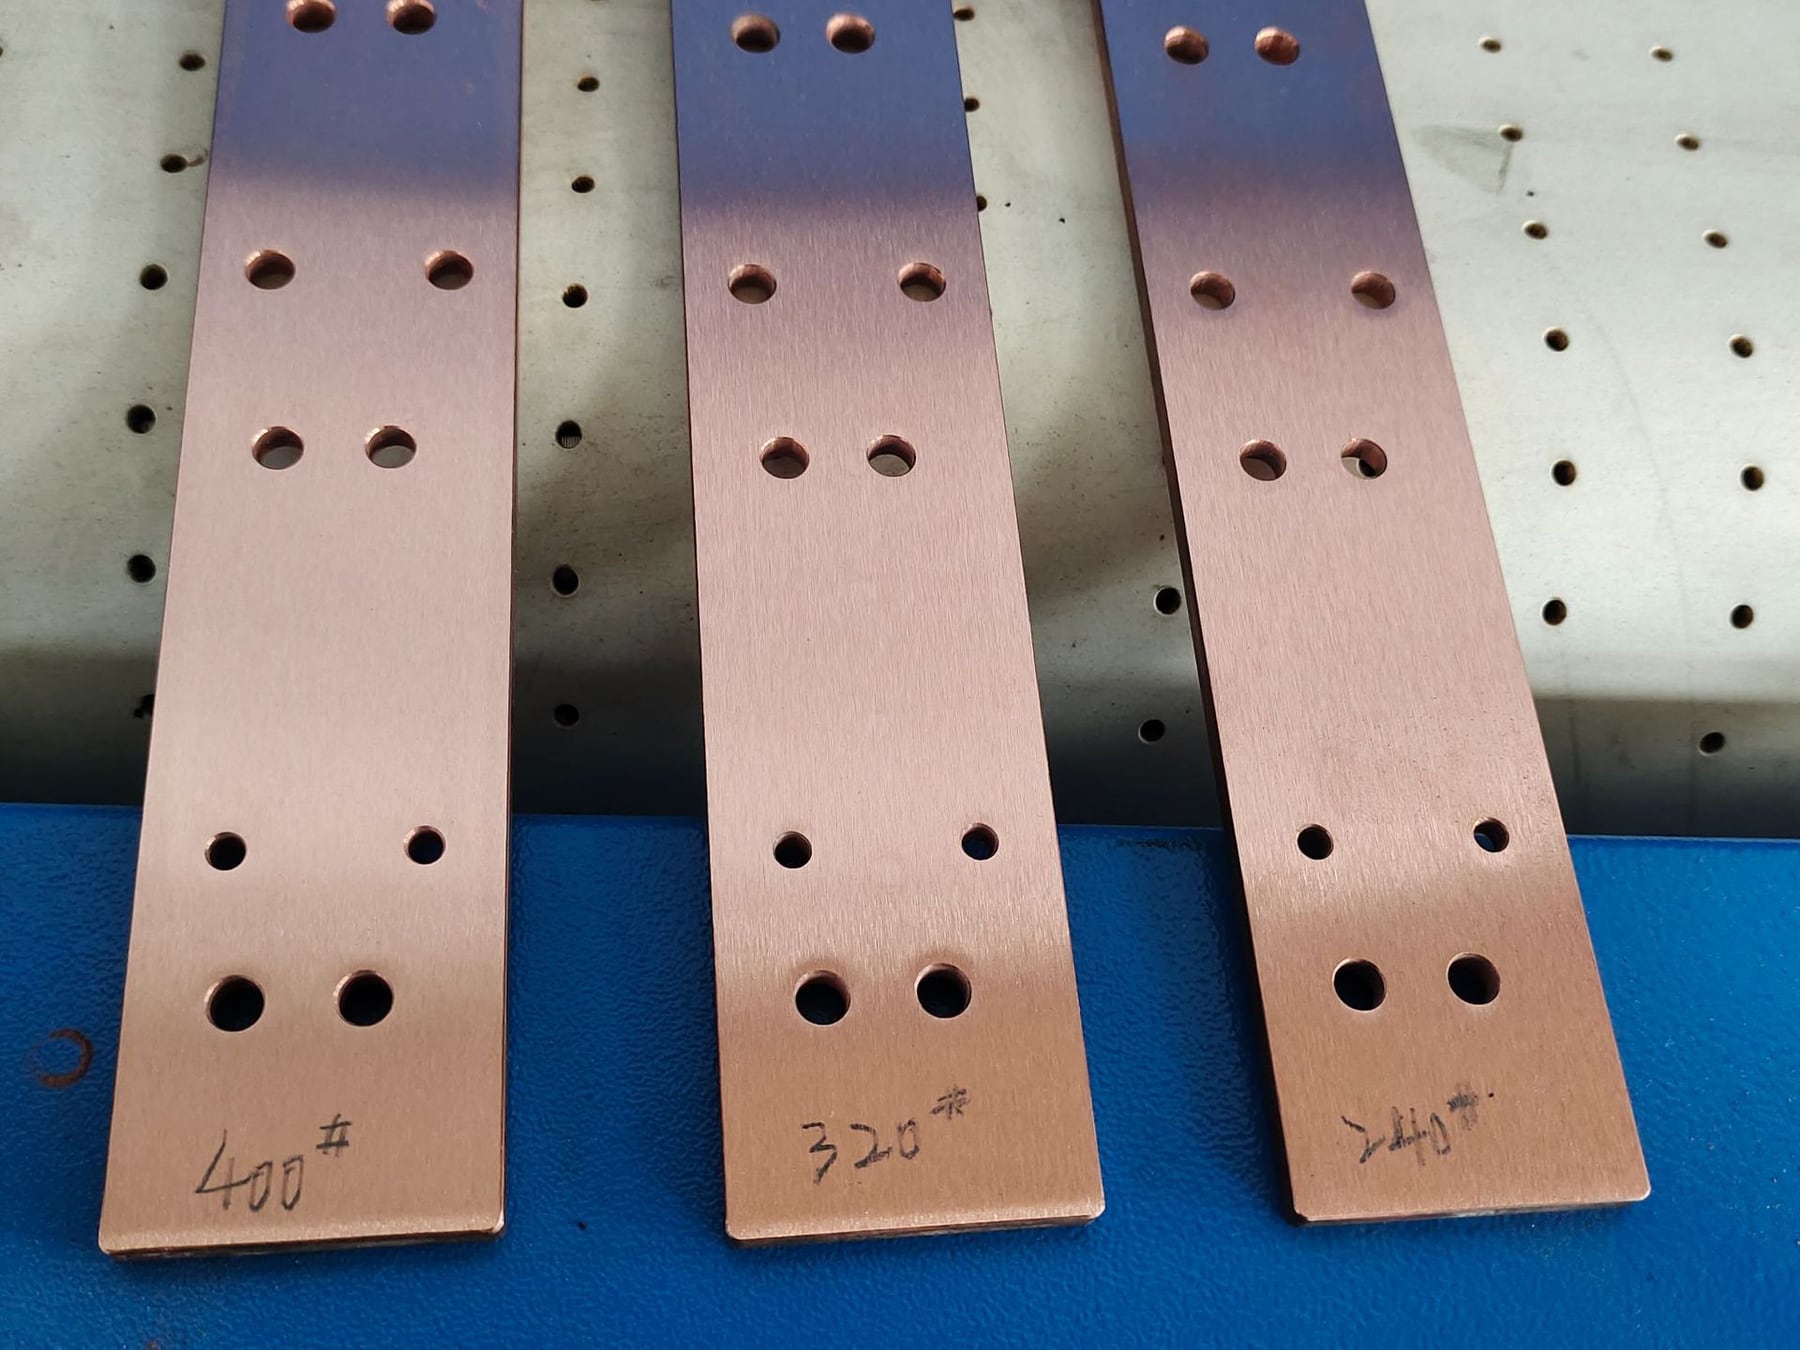 不同的表面处理样品——并非处理前后的对比图。
金属板材表面对比
两幅图分别展示了同一组金属板材样品的原始表面和成品表面。
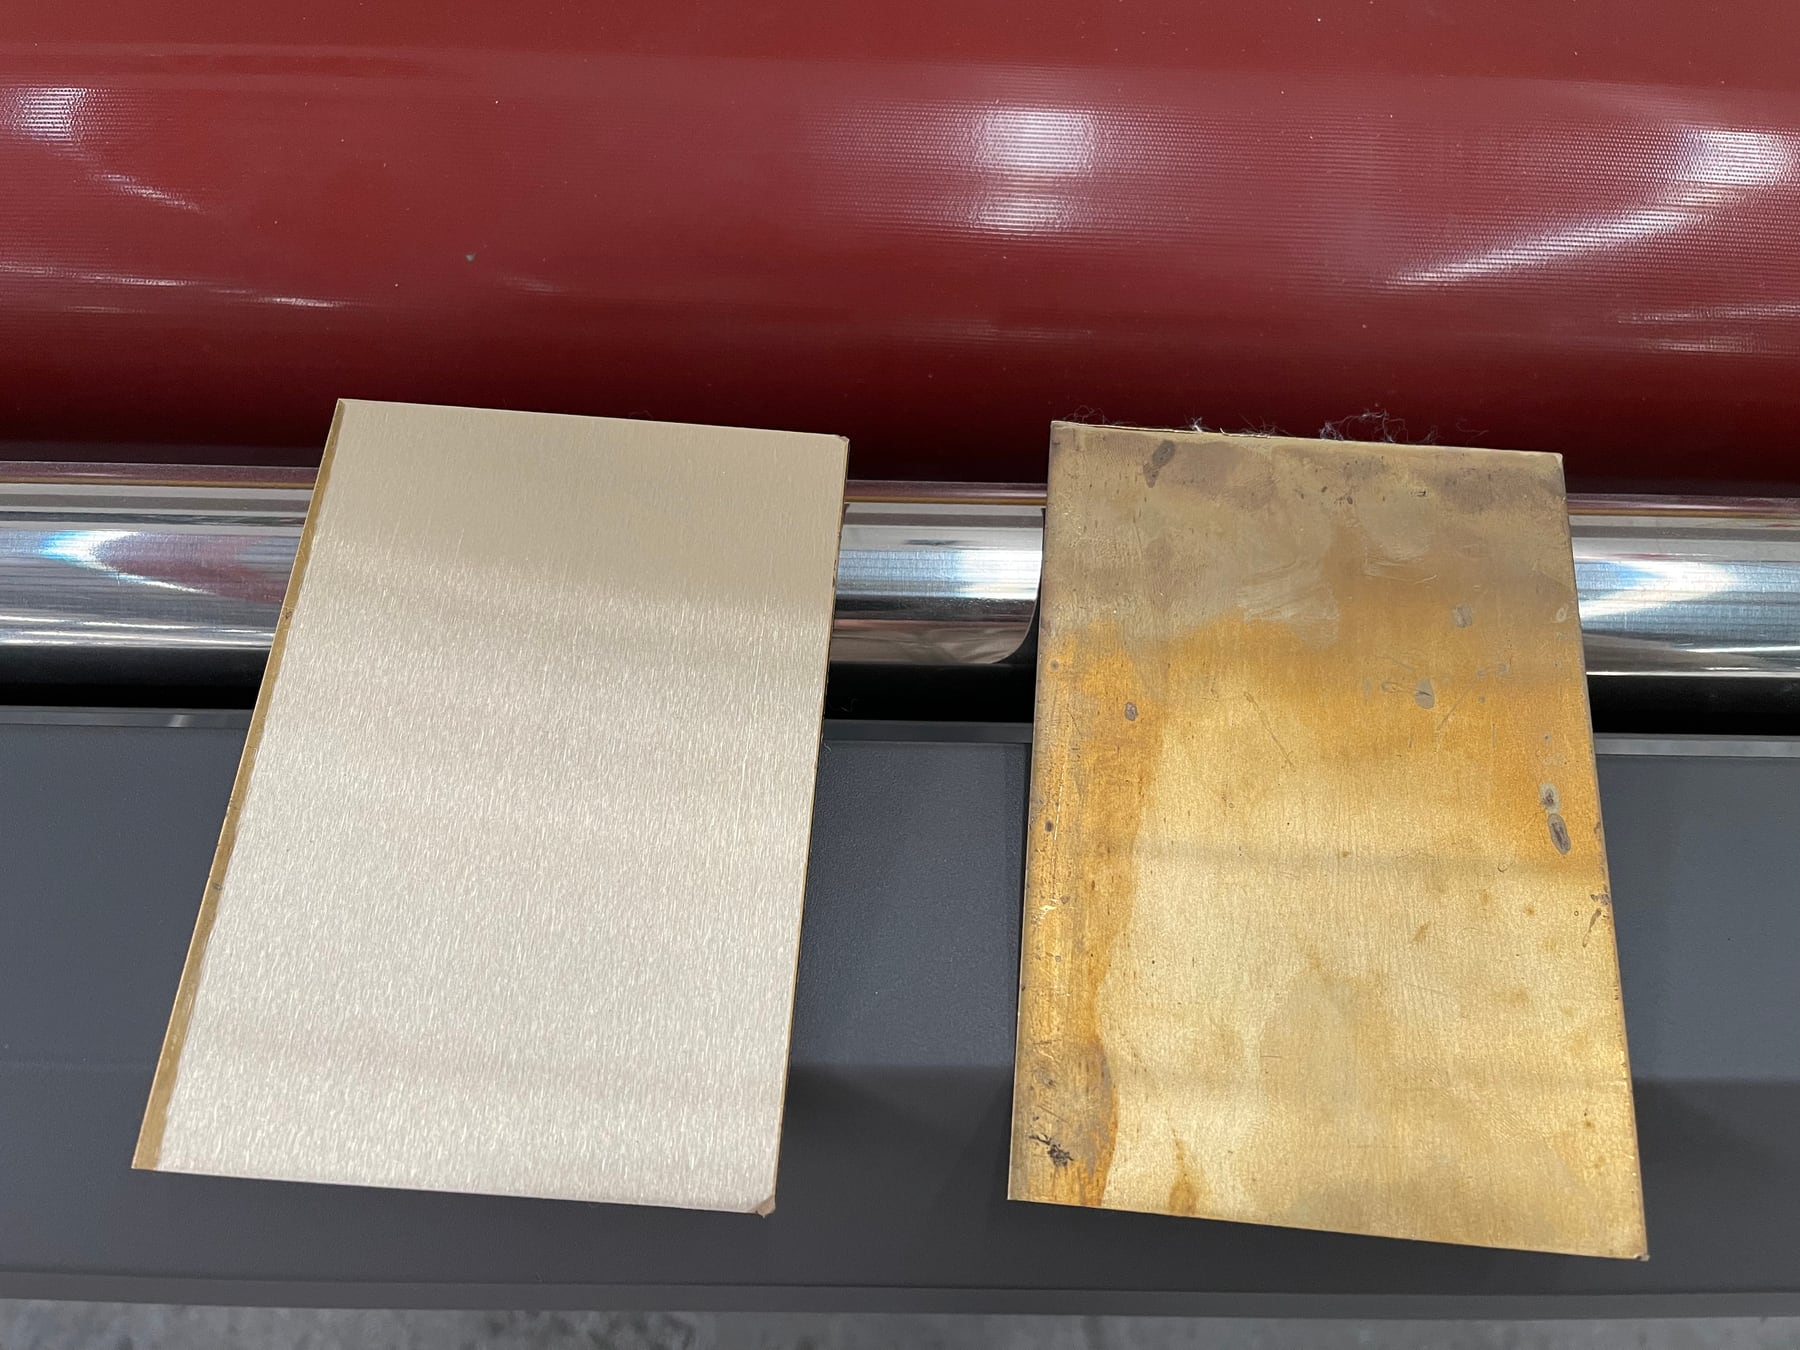 成品样品(左)· 原始表面(右)
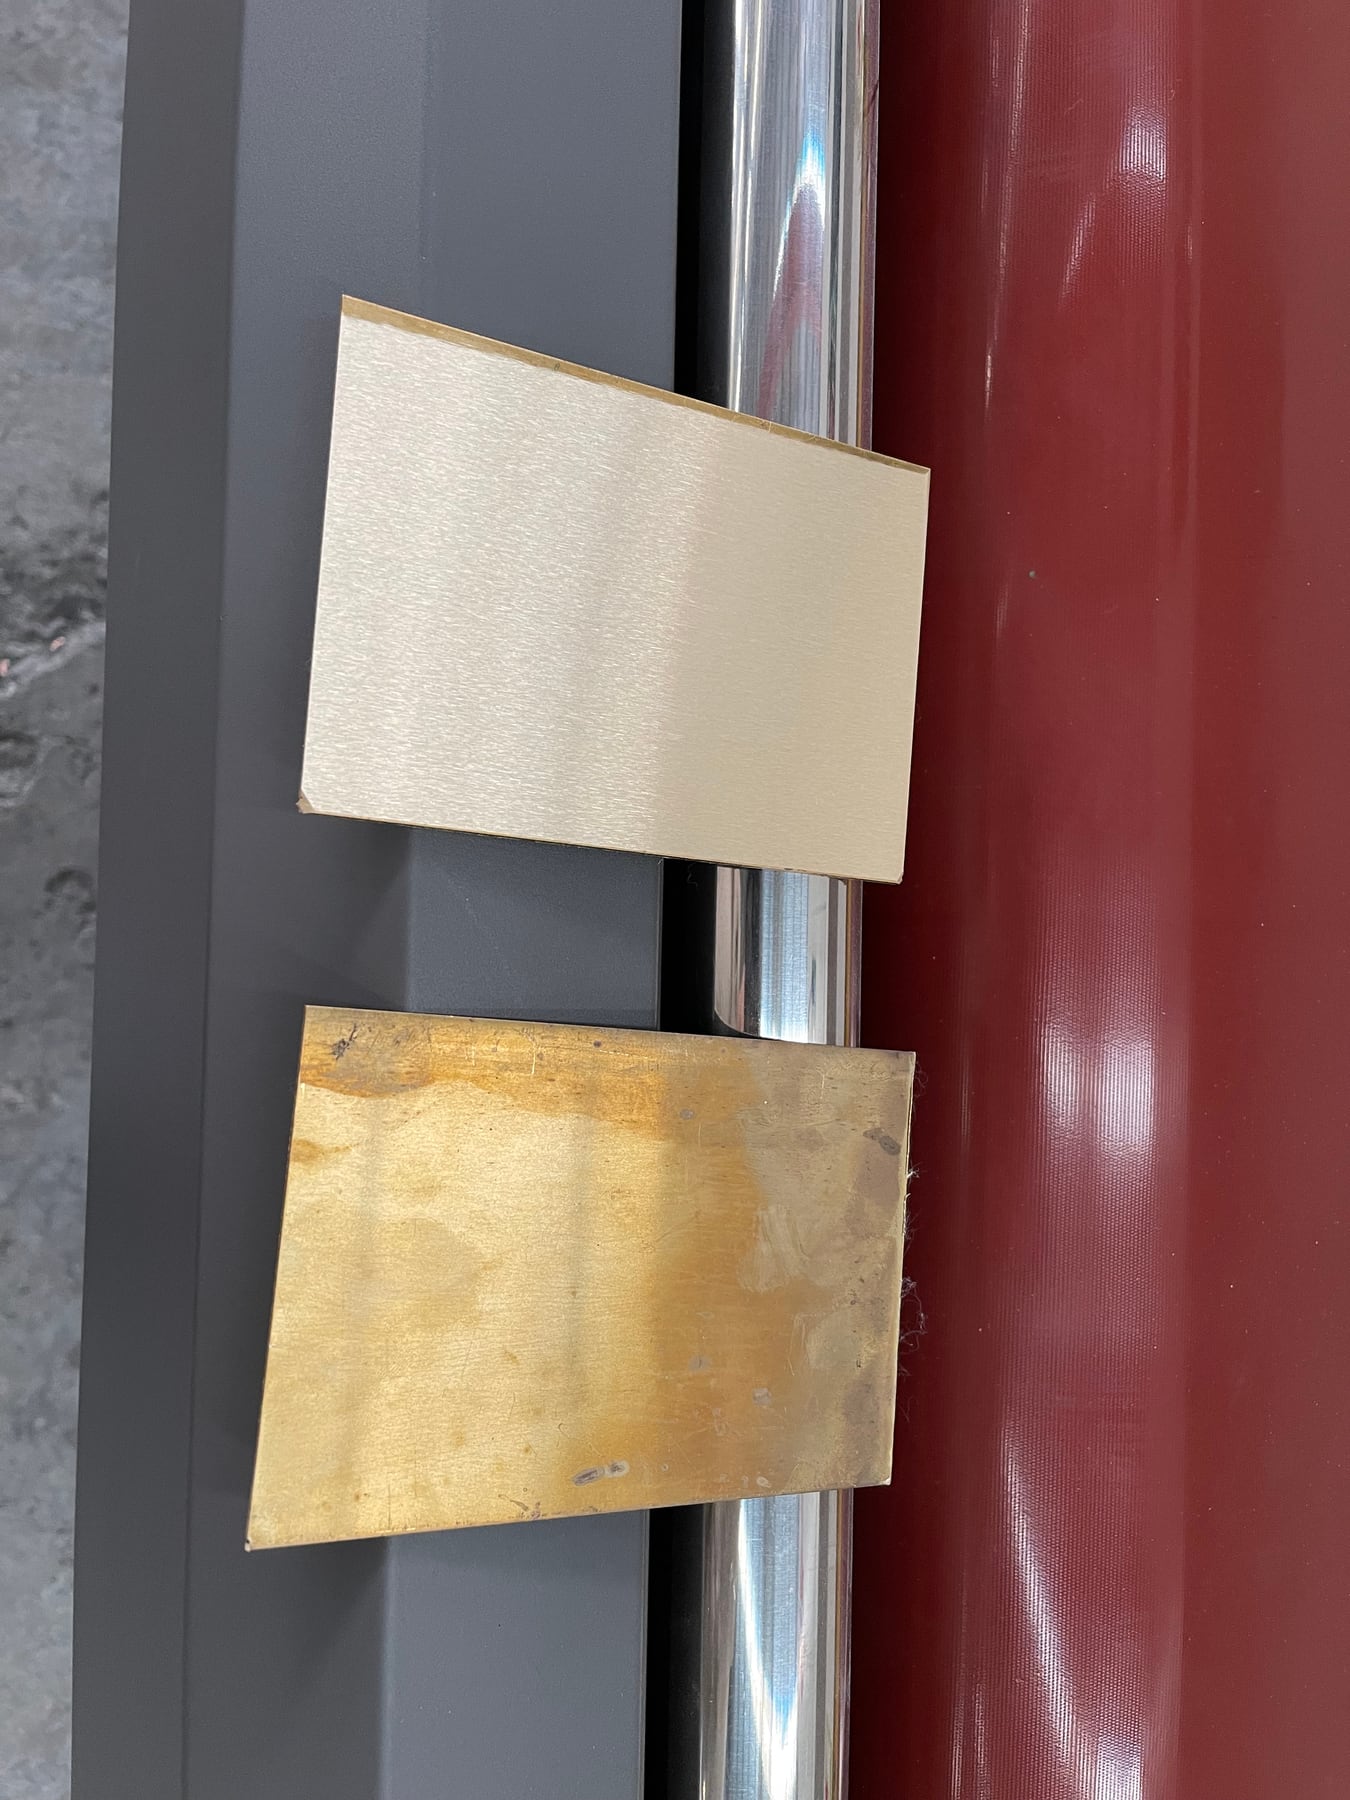 同组板材样品的另一视角
这些照片展示了样品外观。材料等级、尺寸、边缘半径和表面要求应通过样品评估和检验来确认。
申请样品评估
新能源金属零件推荐设备
焊接、涂装和装配前的表面处理
去毛刺和倒圆角可以为后续工序创造更可重复的初始条件,但它们并不能取代针对特定应用的清洁、化学预处理、密封、焊接准备或涂层验证。所需的边缘和表面效果必须根据图纸、涂层系统和装配工艺来定义。
对于可见外壳,应根据所需纹理、粗糙度和外观选择 W 工位工具。如同时需要独立的拉丝与抛光工序,可能需要两个 W 工位。工位顺序和耗材须通过样品测试确认。
新能源材料加工的除尘
除尘器的选择取决于工件材料、颗粒状态、干式或湿式加工、机器配置以及当地的安全要求。铝粉和混合金属粉尘需要针对具体应用进行评估。在确认材料、粉尘量、连接设备和当地法规之前,QintelliM 不应推荐任何除尘器。
参见QintelliM 除尘和过滤系统以及指南湿式与干式除尘选型指南。
常见问题解答
薄铝电池托盘部件能否自动去毛刺?
当使用代表性样品验证了真空吸附面积、零件平整度、加工压力和进给稳定性后,它们可能适用。较大的切口、成形区域和有限的接触面会改变夹持性能。
一台机器可以加工铝和钢制新能源零部件吗?
使用合适的耗材、A-M一体化平台和粉尘管理方案或许可行,但该工艺必须经过验证,才能用于跨材料生产。根据目标表面的不同,可能需要单独的耗材或清洁程序。
机械加工表面处理是否能证明电池安全或符合新能源法规?
不。QintelliM 设备仅进行金属去毛刺和表面精加工,其本身并不具备电池安全、电气绝缘、密封性能、结构合规性或最终产品验收的认证能力。这些要求仍由制造商的工程和质量控制流程决定。
新能源零部件推荐所需信息
- 零件类型、材质和材质状况。
- 最小和最大尺寸、厚度和重量。
- 切割、冲压、压印、机械加工或成型工艺。
- 毛刺、边缘、开口和可见表面的照片。
- 所需的边缘处理效果、表面光洁度和下游加工性能。
- 日产量、工作宽度、自动化和除尘需求。
向 QintelliM 提供代表性新能源金属工件,制定样品测试方案并评估合适的工位与输送平台。
应用图片





