
工程表面处理指南 · 不锈钢拉丝
不锈钢表面均匀的拉丝效果并非仅仅取决于研磨颗粒的大小。来料表面、所需外观、拉丝方向、零件方向、选定的精加工工具、工具状态以及已批准的工艺都会影响最终结果。首先要确定目标外观和方向,测试代表性零件,批准参考表面处理效果,并将后续的生产或工艺变更与同一已批准的参考效果进行比较。
QintelliM 在确定表面处理工艺前,先明确目标外观、拉丝方向及已认可的参考样品或结果。
具体的粒度、辊筒规格、进给速度、表面粗糙度和指定的表面处理等级只有在与经过验证的应用或客户要求相关联时才应说明。
拉丝表面通常具有可见的方向性纹理。对于特定项目而言,一致性是指在约定的材料、来料表面、观察和工艺条件下,最终结果始终符合约定的参考外观和允许的偏差范围。但这并不意味着每个零件在每种光线或观察角度下看起来都完全相同。
明确所需的加工方向和可重复的外观目标。“拉丝”一词本身并不指定固定的表面粗糙度Ra、磨料粒度或工业级表面处理等级,也不应与4号拉丝、发丝光、缎面或镜面抛光等表面处理方式互换。任何具体要求都需要单独进行项目定义和验证。
表面处理工艺是从实际的原材料表面开始的,而不仅仅是从材料名称开始的。如果知道材料牌号,请提供。不同牌号或先前的表面状况可能需要单独评估;不锈钢的牌号并非通用的加工方法。
一项基于某一起始面的已批准结果本身并不能确定另一起始面的结果。在制定审查计划时,应考虑相关的潜在变化。
先确定目标,再考虑工具。讨论工具前,应先约定目标外观、拉丝方向、可见表面、保护区域和允许偏差,并说明是否有已认可的样品、现有工件、参考板或参考照片。
实物参考样品可以在约定的观察条件下进行直接比较。照片虽然有助于初步沟通,但光线、相机设置、视角和屏幕都会影响照片的呈现效果。仅凭照片无法实现表面完全匹配。
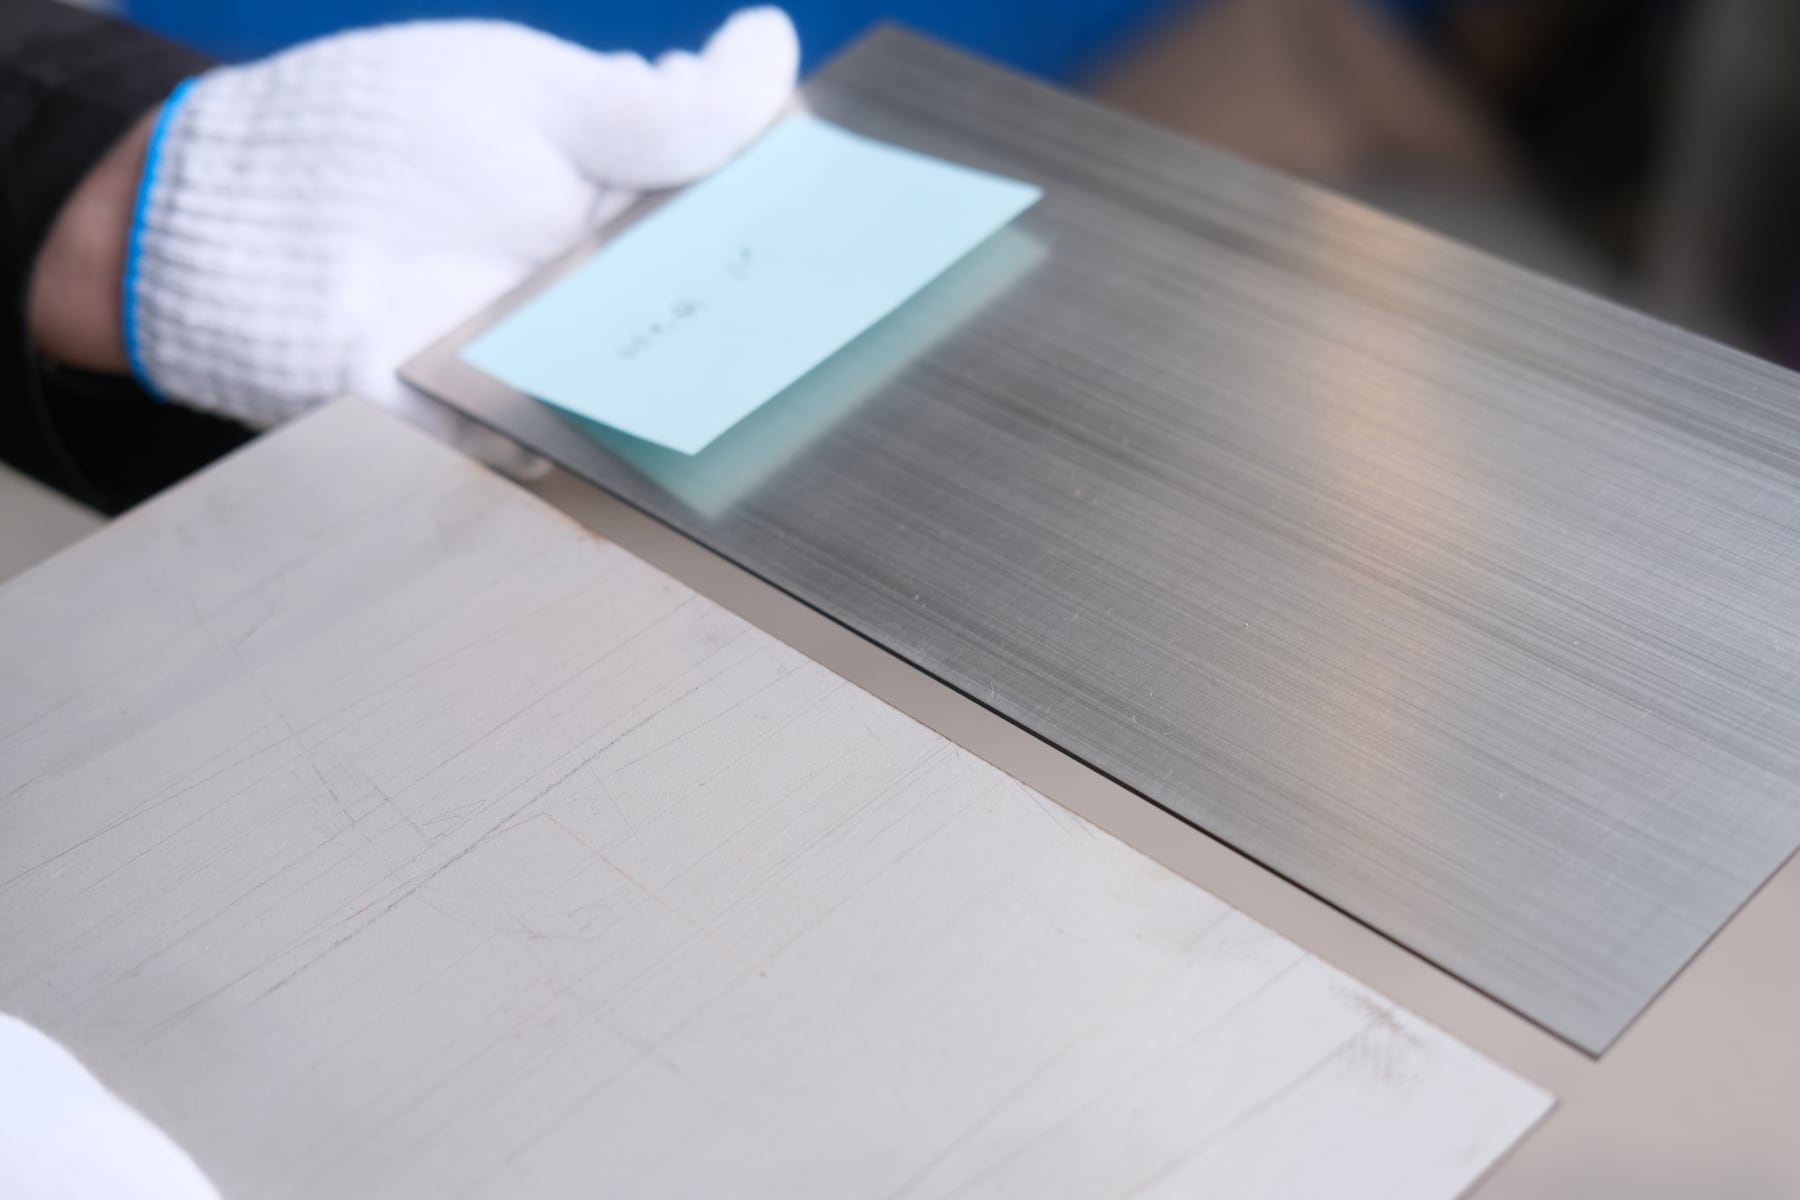
指定所需的纹理方向时,应以零件本身为基准,而不仅仅是以照片为基准。确定外观面以及零件相对于加工方向的装载方式。即使所选刀具保持不变,旋转零件或改变其装载方向也会改变可见的纹理方向。
以下问题是推荐的项目确认框架,而不是声称每个客户都使用相同的流程。
| 问题 | 需要确认什么 |
|---|---|
| 可见表面 | 哪个表面对外观要求很高? |
| 拉丝方向 | 可见的纹理方向应该如何? |
| 零件方向 | 零件将如何相对于加工方向进行装载? |
| 保护区 | 哪些表面必须保持不变? |
| 参考 | 是否有认可的样品或视觉目标? |
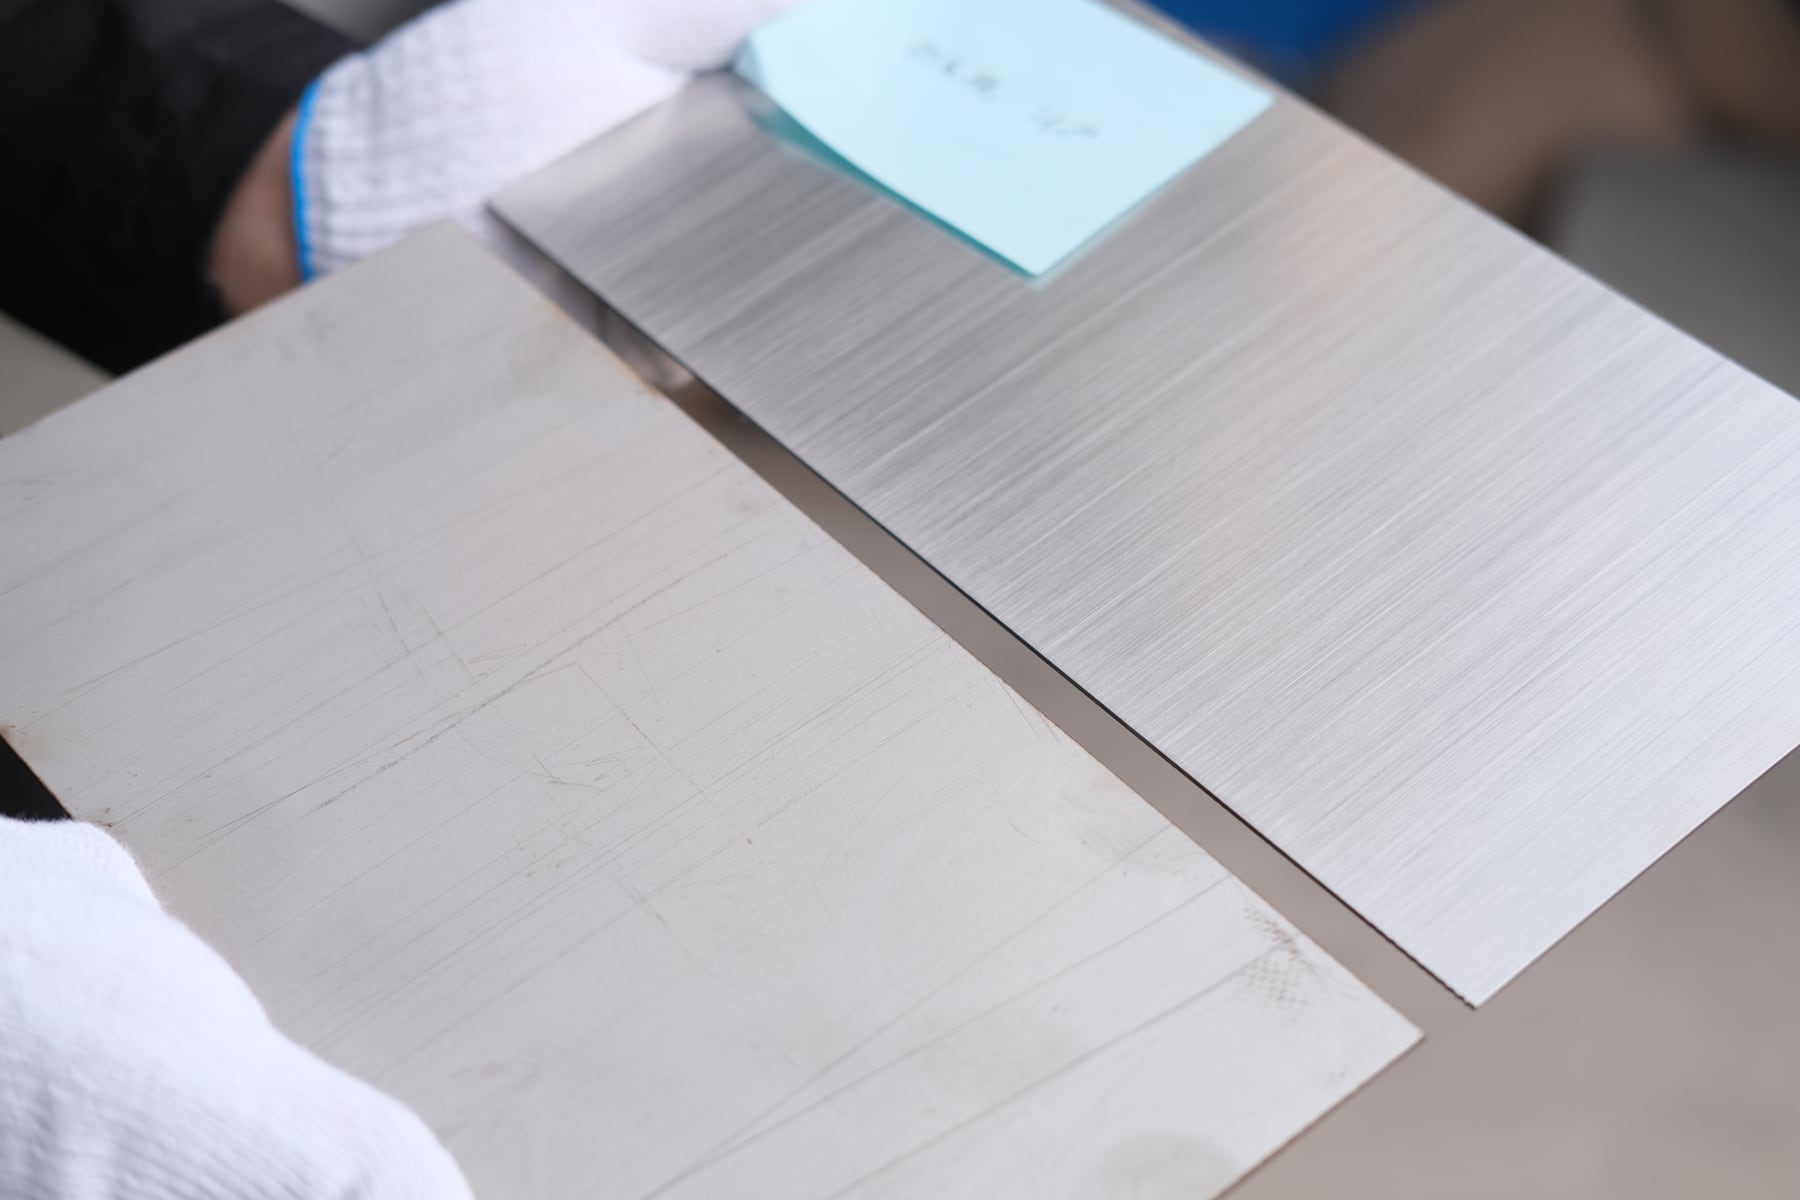
磨料粒度只是其中一个输入参数,而非最终结果指标。来料表面状况、先前加工、刀具结构和状况、接触条件、机器/工艺设置、零件方向以及已批准的目视要求都会影响评估结果。
请勿用粒度标签或滚筒名称代替所需的表面效果。必须根据代表性零件的表面处理效果来评估所选刀具。本指南未提供粒度范围或材料与粒度的对应关系。请使用耗材产品分类,讨论已确认应用的工具标识与兼容性。
W 是一个表面处理工位:一个 W 提供拉丝或抛光根据所选刀具和项目要求,QintelliM 项目通常优先考虑拉丝;抛光仅在客户有单独抛光要求时才会进行评估。如果拉丝和抛光是两个独立的必要工序,则评估两个 W 工位或其他已确认的配置。仅凭材料名称无法确定具体工序,抛光也不一定意味着镜面抛光。
使用能够代表外观问题的零件:一个普通的生产零件、一个表面存在明显来料偏差的零件、一个相关的复杂几何形状零件、一个对外观要求极高的零件以及一个表面受到保护的零件。该零件集应反映实际的来料情况。参见样品测试指南,了解更完整的测试准备要求。
经认可的参考表面处理可以是经认可的实物样品、双方认可的生产样品或有明确记录的参考结果。双方应就用于比较的外观标准和观察条件达成一致,包括允许的视觉偏差范围。
以下是一个推荐的工程记录框架并非声明所有 QintelliM 客户都已使用此记录:
应将参考样品或结果与认可时的条件关联记录。条件或结果尚未确认时,应记录待解决问题,不能视为已通过验收。
仅记录设备型号不足以定义已认可的外观,还应记录工具标识及状态、工件上料方式与方向、工艺及设置参考、来料表面状态和已认可的参考结果。
刀具寿命和更换周期取决于具体应用。应根据所需结果和已批准的工艺流程评估刀具状况;本指南不提供通用的更换周期。
在进行有意义的工装、设置或进料表面变更后,在正常生产继续进行之前,将第一个加工好的零件与原始参考件所采用的相同批准的外观标准进行比较。
相关变化包括工具更换、重要的设置调整、来料表面变化、可能影响外观的材料批次变化或工件方向改变。应记录尚未解决的差异,并重新评估工艺,不能直接沿用先前的认可结果。关于变更后的首件验证原则,请参阅从人工打磨到可重复工艺检验频率、仪器和公差必须符合实际项目要求。
这800RW-A R-W 拉丝工艺演示提供 R → W 工艺路线的实际设备加工视频,其中 W 工序已确认采用拉丝。本次演示中使用的材料尚未确认是否为不锈钢。
请将其用作拉丝工艺的参考,而非不锈钢表面处理测试、受控不锈钢处理前后对比或特定等级、Ra值或客户验收的证明。上图所示的板材样品仅提供材料类别的视觉参考,其来源局限性已在图注中说明。
本指南不保证固定的表面粗糙度Ra值、特定粒度或指定的表面光洁度等级;也不保证达到4号、发丝光或镜面抛光效果;不保证精确的反射率;不保证固定的加工周期或刀具寿命;不保证在所有光照条件下外观完全一致;也不保证客户在未收到代表性样品的情况下接受加工。任何预期结果都必须与实际应用、约定的要求和相关的验证结果相符。
对于去毛刺后进行的特定表面精加工工序,请查看以下内容: RW 去毛刺与表面处理系列如果同时需要去毛刺、倒圆边和表面精加工,请查看以下内容: RSW 去毛刺、边缘倒圆与表面处理系列这些链接用于应用评估,并不代表自动推荐某款设备。
准备好外观要求,以供工程评审。