
工艺演示 · 铝 · R→W
QintelliM 提供的第一方工艺资料记录了这批已确认的铝板工件:设备安装配置为 R-S-W,本批次实际启用的工艺路线为 R→W。
本工艺演示记录了一批铝板工件在 QintelliM R-S-W 配置设备上的加工过程。本批次仅启用 R 和 W 工位:R 工位进行砂带去毛刺 / 磨削,W 工位进行拉丝。S 边缘倒圆工位已升起并关闭,因此边缘倒圆不属于本次实际启用的工艺。
该示例确认了材料类别、已安装工位配置、实际启用工艺路线及批量加工场景,但未提供经过验证的合金牌号、厚度、磨料粒度、工具规格、进给速度、Ra、边缘半径、加工周期、产量、工具寿命或客户验收结果。
| 项目 | 已确认信息 |
|---|---|
| 材料类别 | 铝 |
| 生产场景 | 批量加工 |
| 已安装设备配置 | R-S-W |
| 实际启用工艺路线 | R → W |
| R 工位 | 砂带去毛刺/磨削 |
| S 工位 | 已升起并关闭,未参与加工 |
| 本批次是否进行边缘倒圆 | 否 |
| W 工位 | 拉丝 |
| 独立工位控制 | 是 |
视频时长约 51.56 秒。这是媒体时长,并非实测加工时间、加工周期或产量计算依据。
已安装的 R-S-W 配置表示设备上具备的实体工位;实际启用的 R→W 工艺路线表示本批次使用了其中哪些工位。
即使S工位在本次生产运行中被抬起并关闭,它仍然是已安装机器配置的一部分。禁用工位不会更改已安装的配置代码,也不会重新排列工位的物理顺序。
QintelliM系列机床的每个加工工位均可独立控制和使用。在多工位机床上,当前作业不需要的工位可以升起并关闭。
有关已安装工位、实际启用工艺路线与配置代码之间的区别,请参阅配置代码指南。
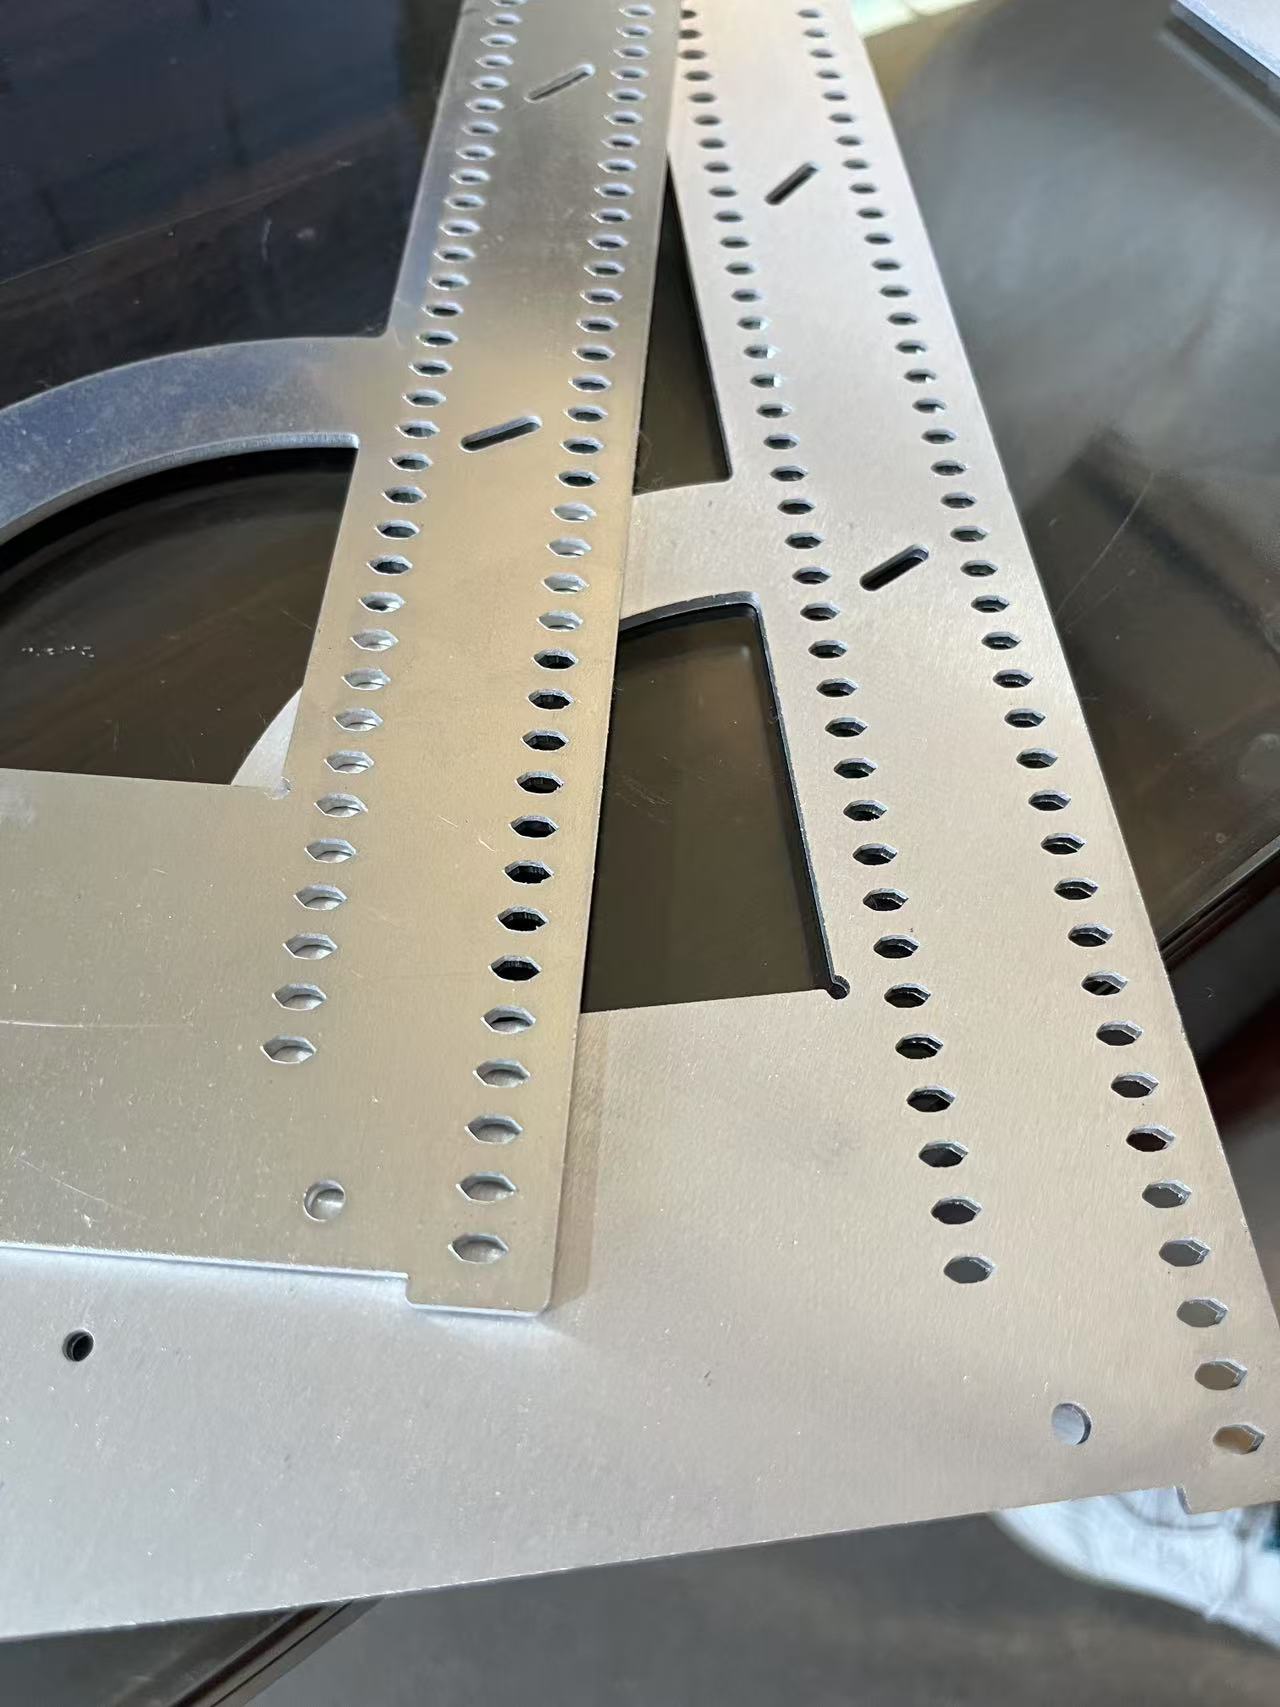
视频显示,操作员将多个带孔异形板材零件装载到进料输送机上,零件向封闭的机器移动并进入机器内部。视频记录了在已确认的批量加工环境下,工件的流动过程。
QintelliM 已确认材料为铝、设备安装配置为 R-S-W、本次启用 R→W 工艺路线且 S 工位未启用。这些工艺事实由公司确认;仅凭外部画面无法独立确定材料牌号、内部工具的参与情况或设备设置。
上述项目在本次演示中尚未得到验证。所提供的媒体资料不能证明所拍摄工件变化的测量对比结果或因果关系。
对于这批产品,边缘倒圆并不是工艺流程的一部分,因此 S 工位被抬起并关闭。
提供的媒体记录了在批量生产环境中加工多个铝制零件的过程。
这是针对该记录批次的第一方工艺证据,并不能证明 R→W 是所有铝工件的通用工艺路线,也未量化生产能力。
如需了解如何在选择铝加工工艺之前评估毛刺、边缘、表面、保护区域、工件夹持和样品测试,请阅读以下内容。铝板去毛刺和表面处理:选择工艺前需要评估哪些因素本次演示提供了已确认的生产示例;该指南涵盖了更广泛的选择问题。
对于需要去毛刺、边缘倒圆与表面处理能力的项目,请参阅QintelliM RSW 系列。本次演示并未确认所拍设备就是该页面展示的具体型号,也未验证其工作宽度或输送平台。
为进行机器配置前的代表性零件验证,请参阅样品测试指南。