
分类
分类

精密加工

QintelliM 去毛刺和表面处理解决方案可帮助精密加工车间去除细小毛刺、磨圆锋利边缘并提高 CNC 加工、冲压和雕刻金属零件的表面一致性。
精密加工
行业应用详情

精密加工去毛刺和表面处理解决方案

精密加工车间在装配、涂装或最终检验前,需要稳定的毛刺去除、可控的边缘倒圆和一致的表面光洁度。QintelliM 设备能够以可重复的质量加工数控加工零件、冲压件、雕刻件以及中小尺寸金属部件。

常见表面处理难点

  • 铣削、钻孔、冲压或激光切割精密零件上的细小毛刺。
  • 锋利的边缘会影响操作、涂层附着力或装配配合。
  • 切割和加工后出现不均匀的刷痕、抛光痕迹或氧化物残留物。
  • 需要灵活工艺组合和快速调整的小批量零件。

推荐工艺路线

对于精密工件,QintelliM 通常建议评估 R 工位砂带初级去毛刺、S 工位万向辊刷边缘倒圆,以及最终表面所需的拉丝或抛光工位。工位组合应根据材料、毛刺高度、表面要求和产量选择。

零件类型 主要问题 建议的 QintelliM 解决方案
CNC加工的铝或钢零件 细小的毛刺和锋利的边缘 S 型倒圆机或 RS/RRS 型去毛刺配置
冲压精密部件 边缘毛刺和表面划痕 RRS去毛刺和边缘倒圆系统
装饰性或可见金属部件 表面一致性和抛光质量 RRW去毛刺、拉丝和抛光配置

真实样品表面处理

客户样品成品效果

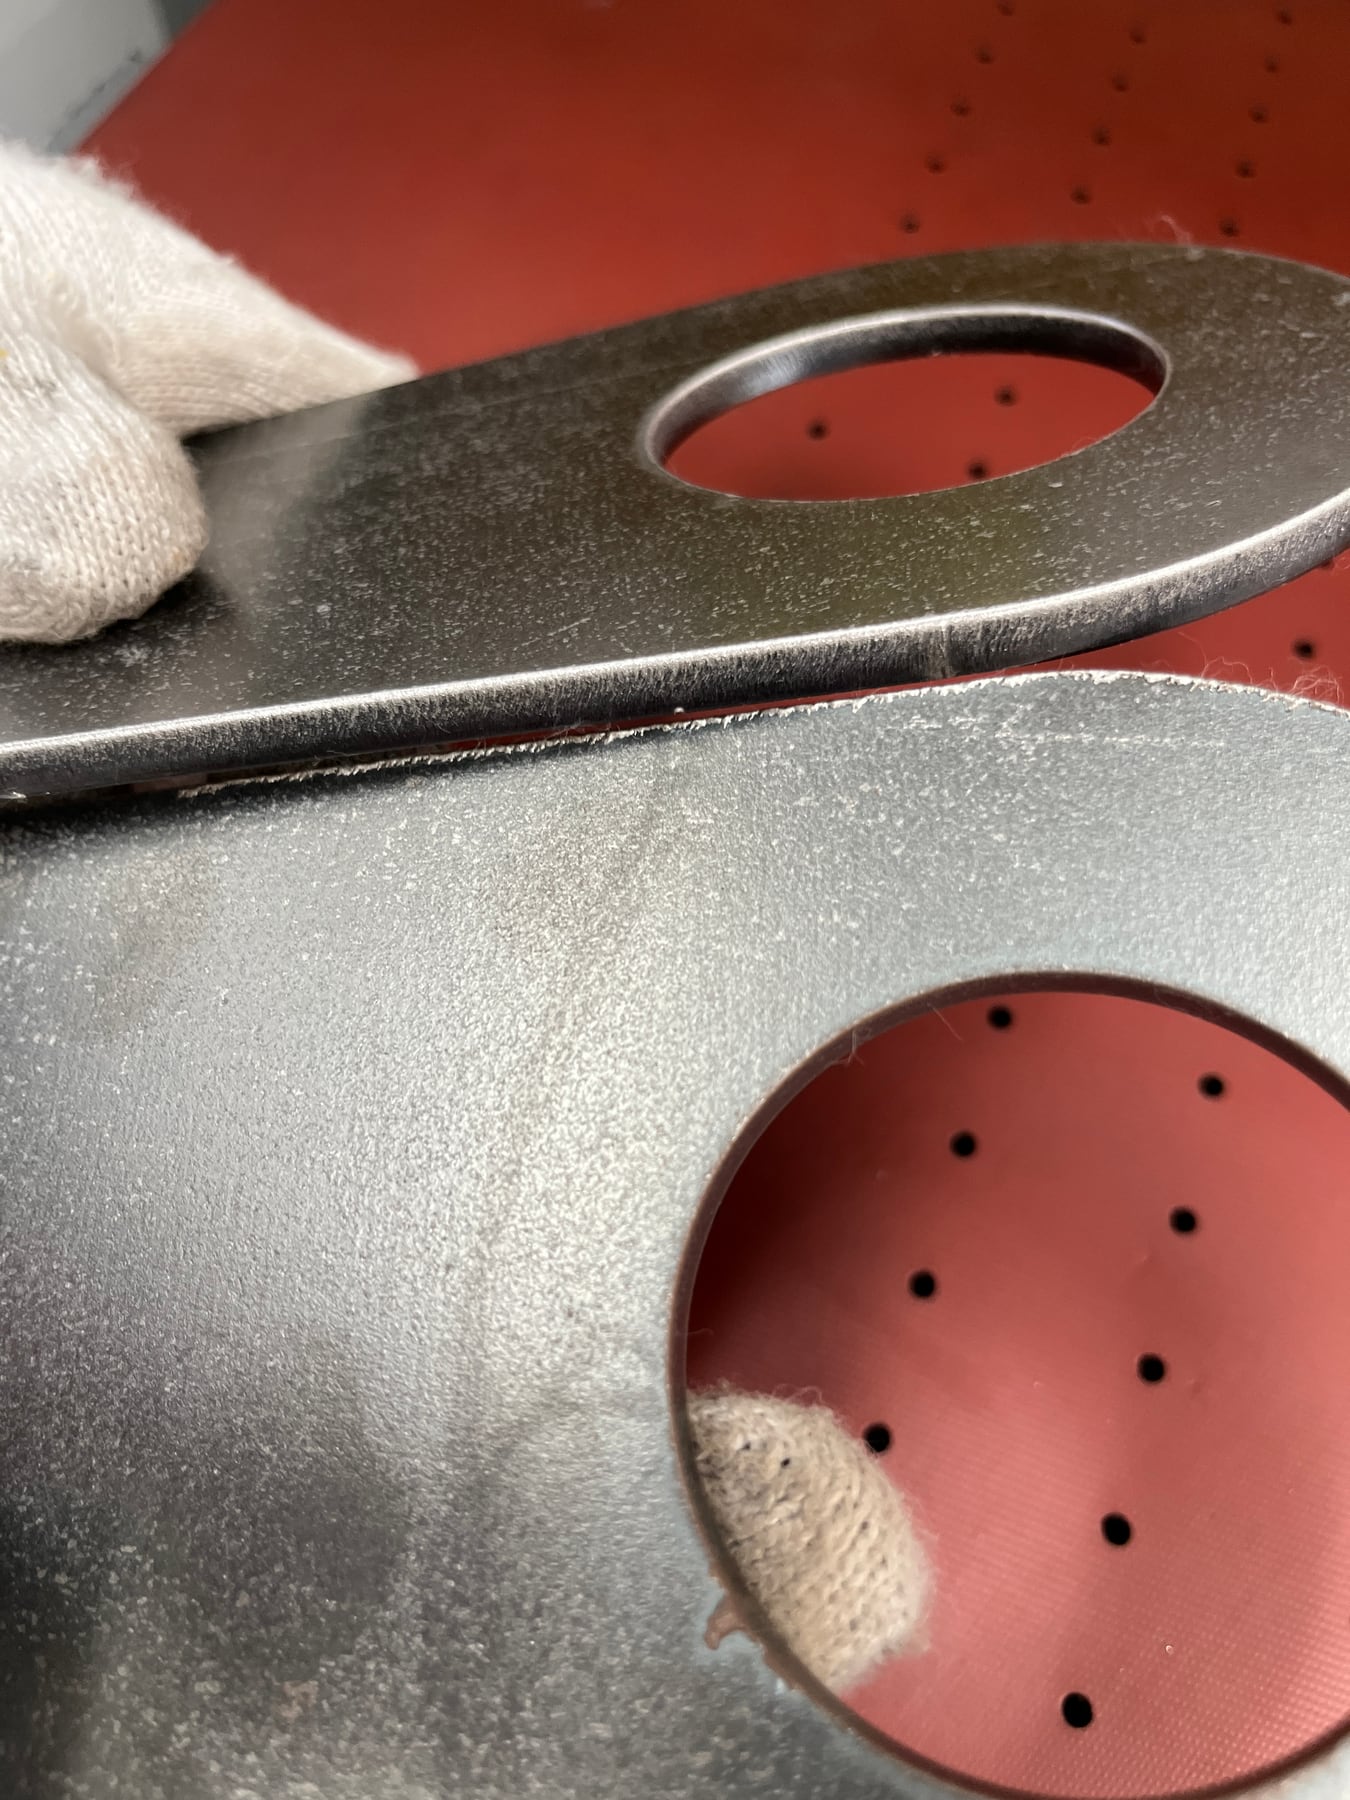
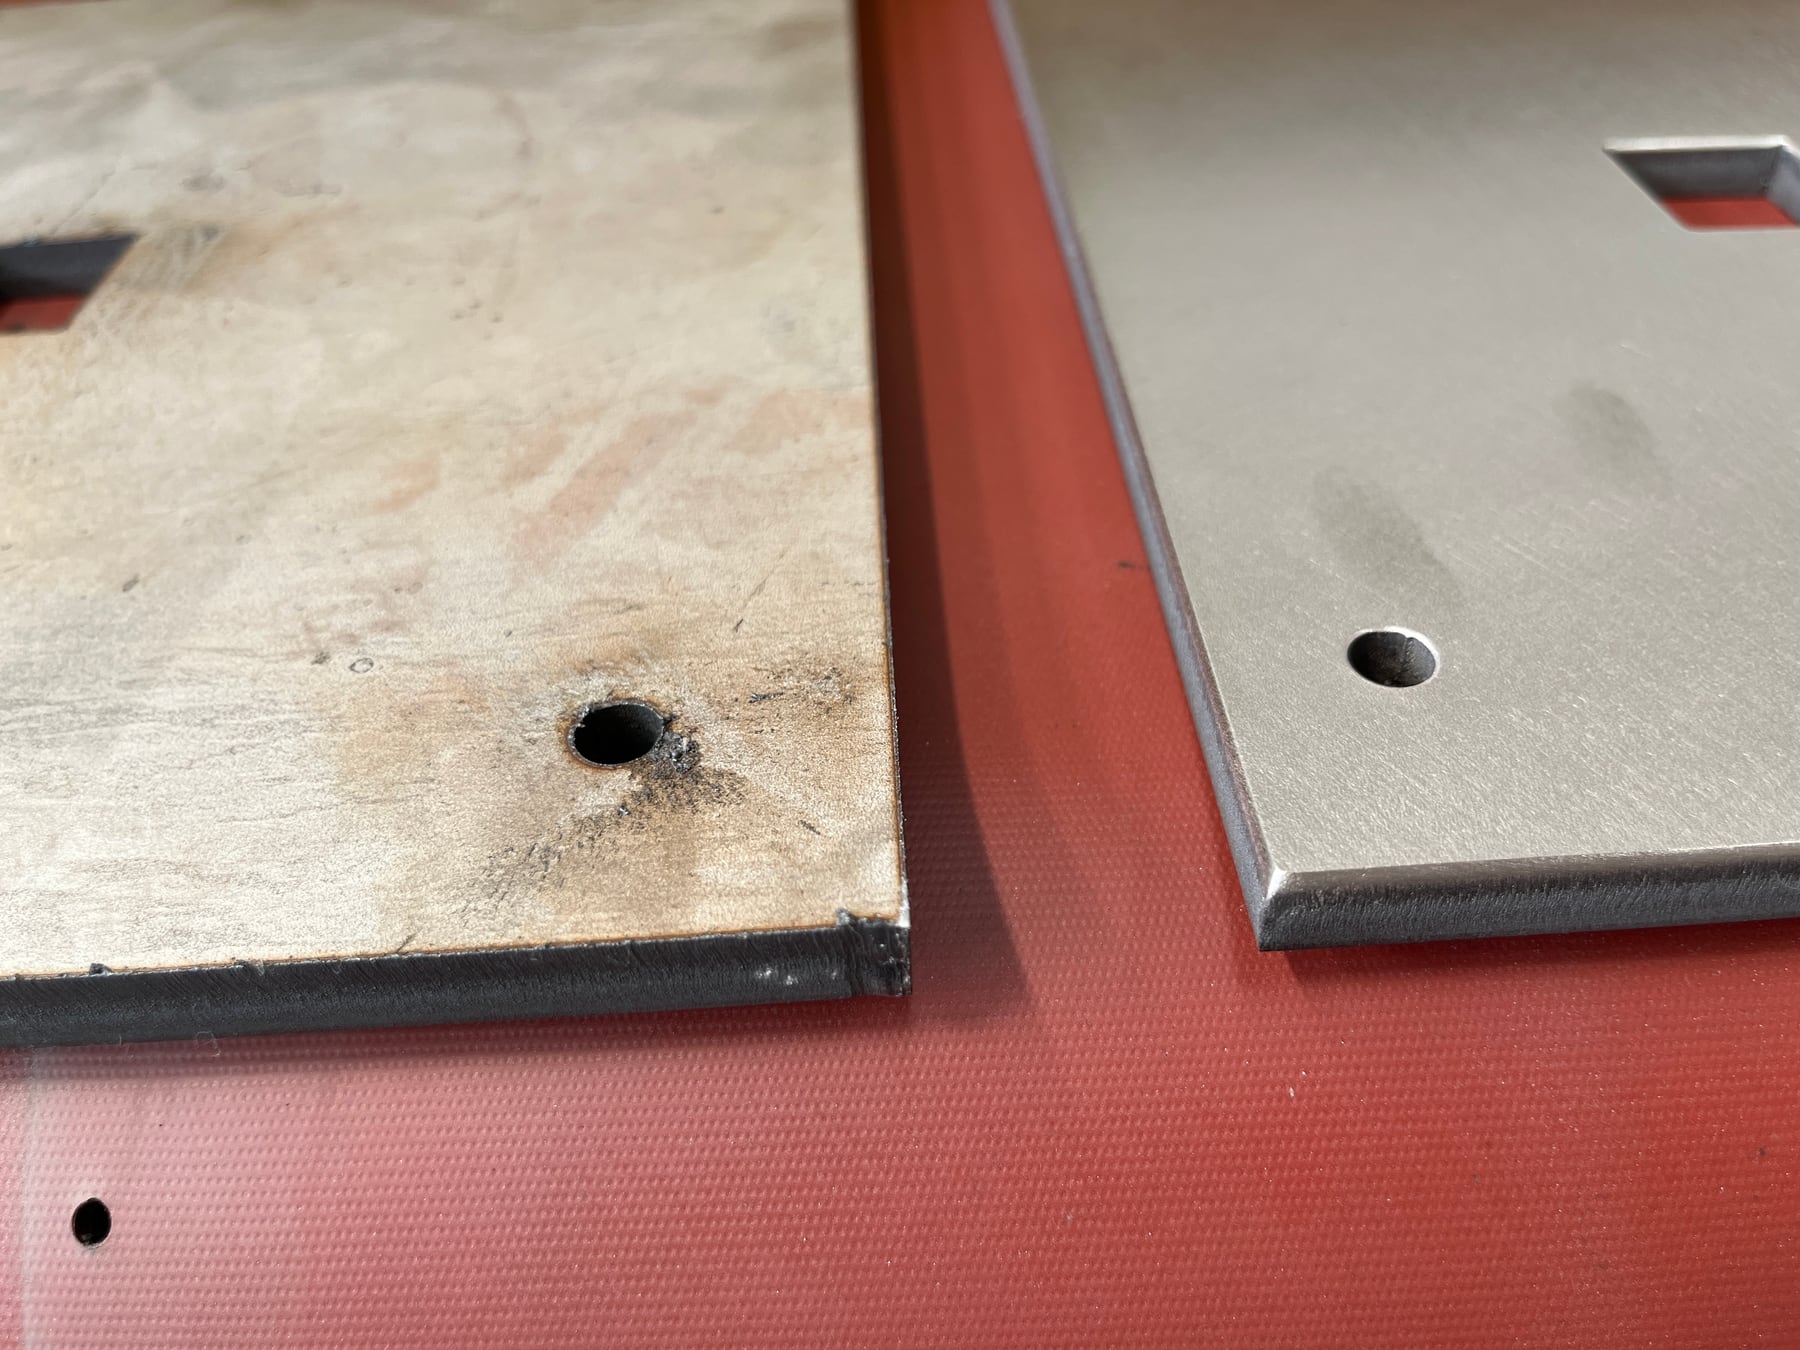
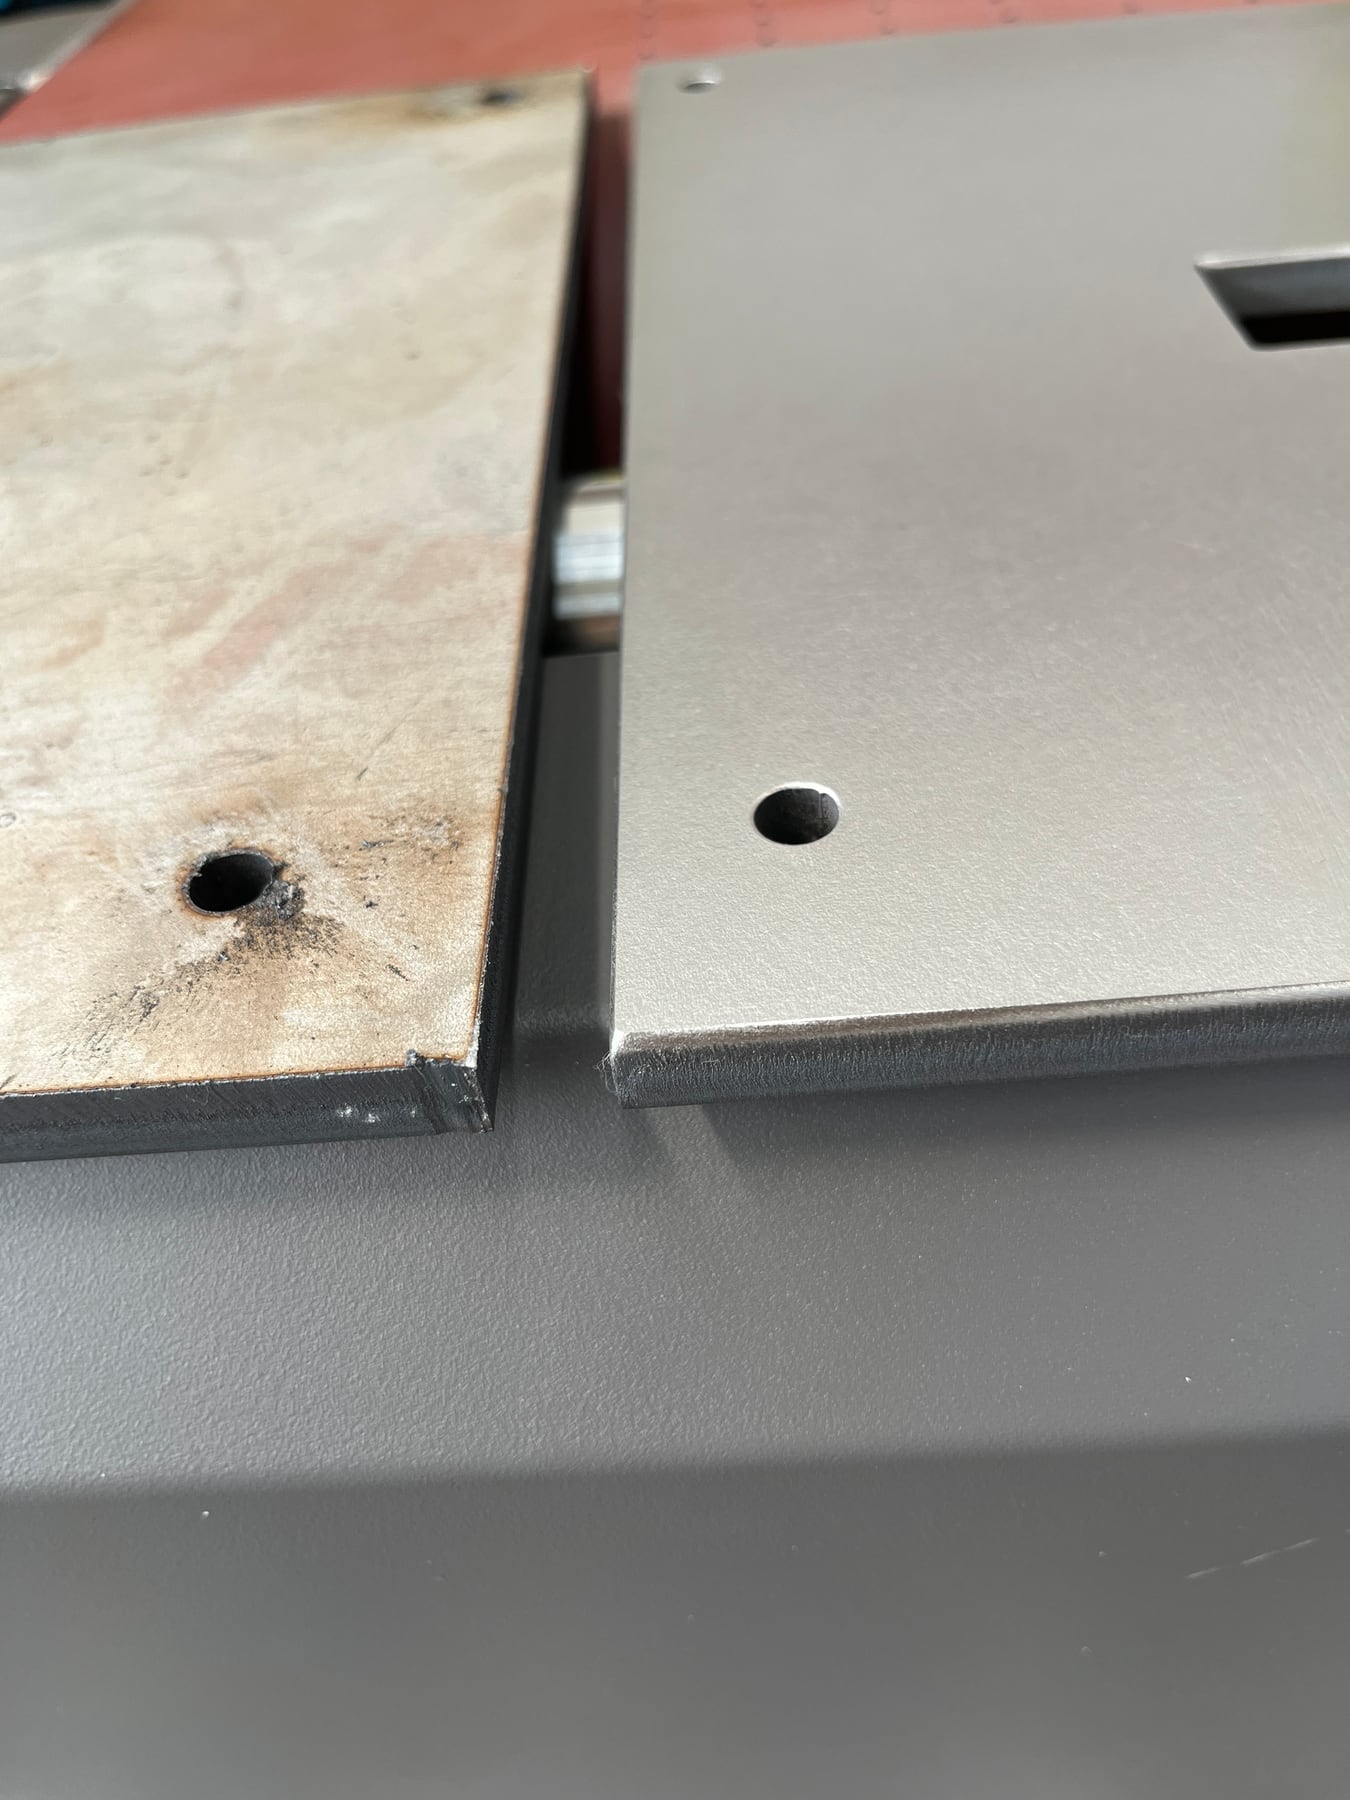
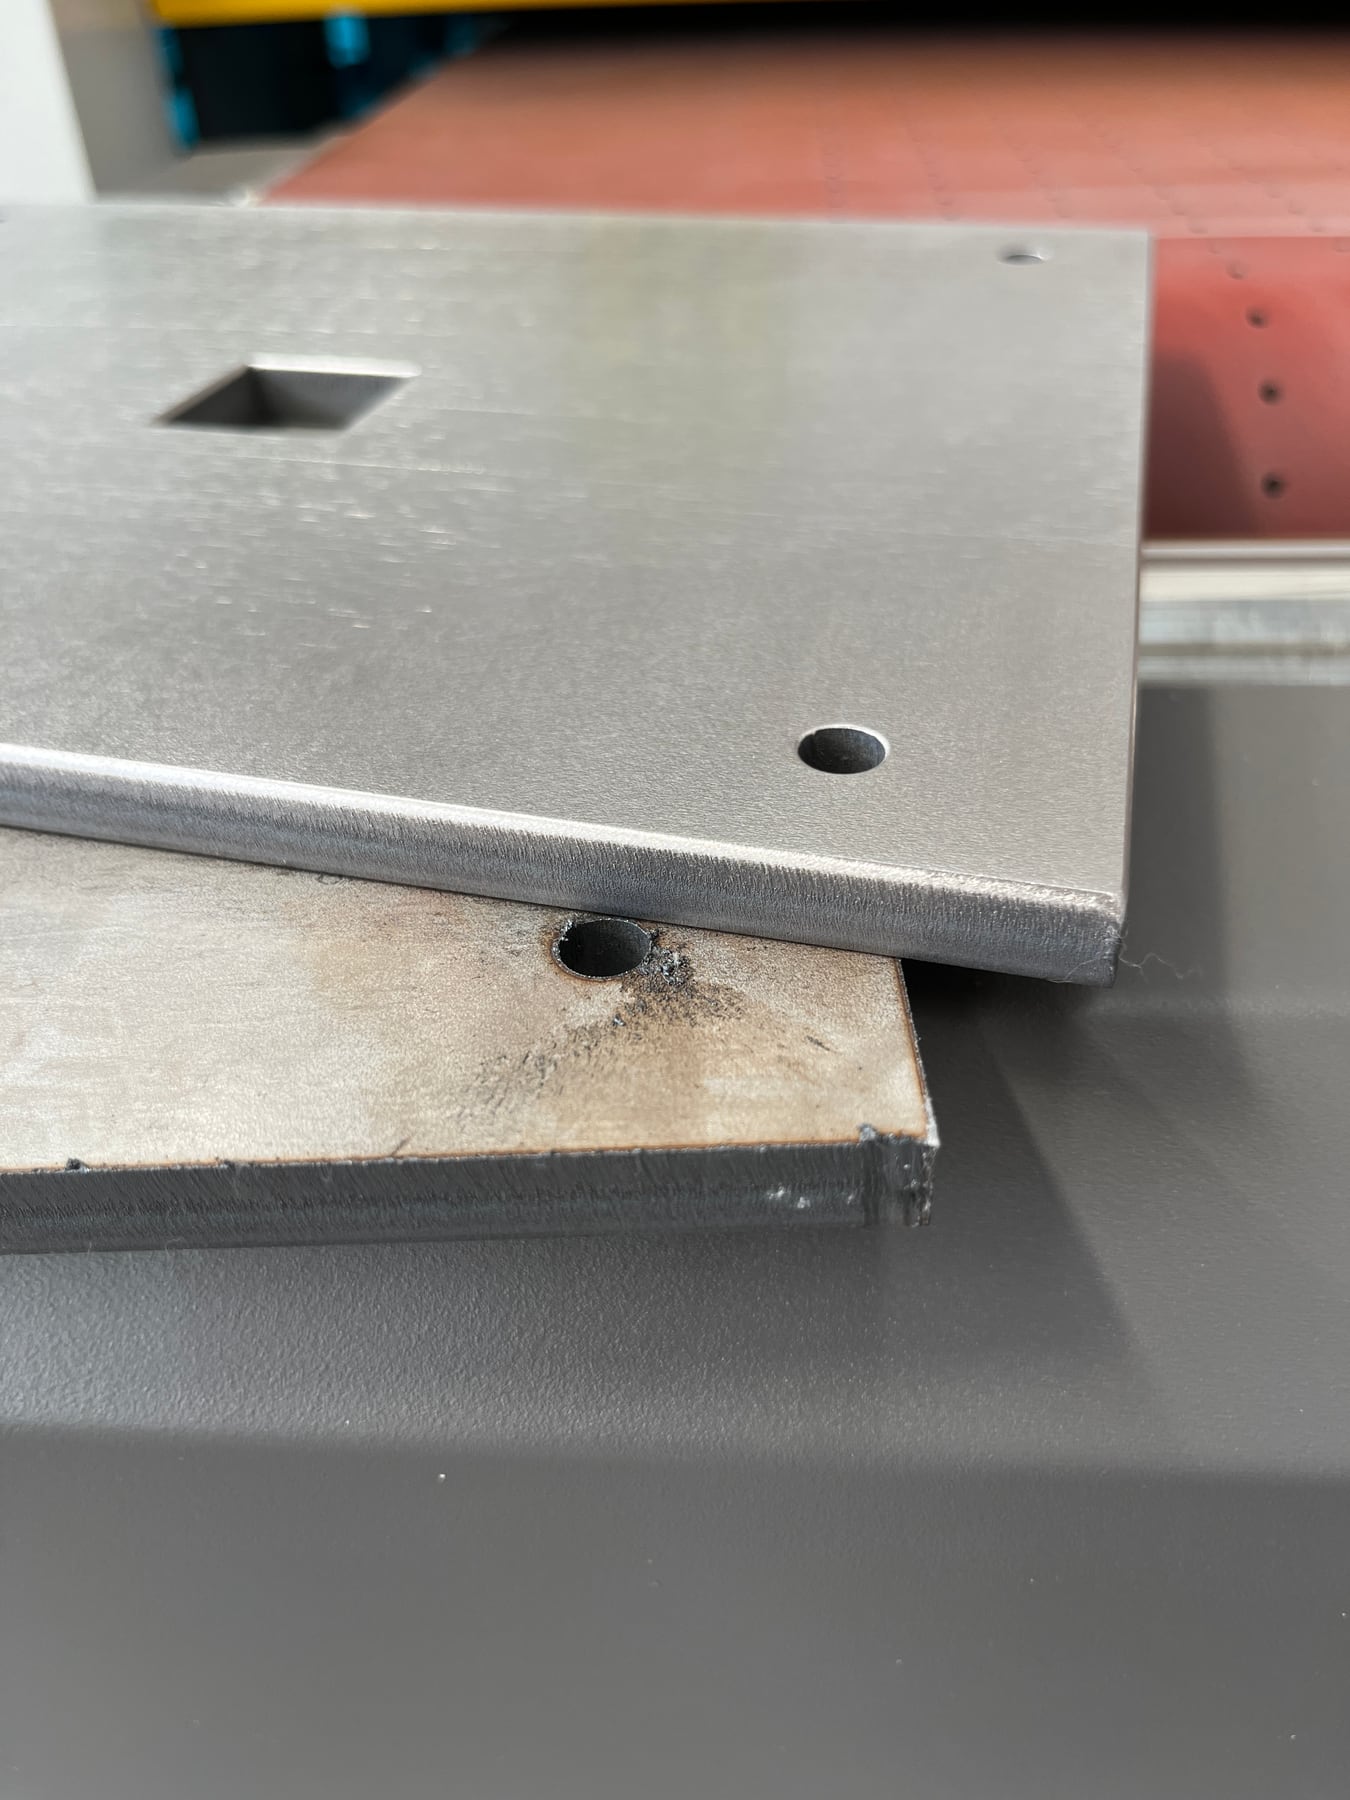
以下是 QintelliM 客户样品试验的照片。结果取决于材料、来料状态和表面处理要求。

轮廓边缘细节

特写镜头显示了样品边缘状况和可见的加工纹理。

异形轮廓边缘特写
轮廓边缘特写

板开口和轮廓细节

整体图、开口细节图与堆叠视图展示的是同一组板材样品。

板材样品组的开口与轮廓整体视图
板样品集的整体视图
板材开口与边缘对比
板开口和边缘比较
板材堆叠细节,顶部为成品样品
堆叠细节图——成品样品位于顶部

这些照片展示了样品外观。材料等级、尺寸、边缘半径和表面要求应通过样品评估和检验来确认。

申请样品评估

相关设备

对于混合精密零件,QintelliM 可根据样品零件、图纸和所需的表面光洁度推荐工作宽度、输送平台和工位组合。联系 QintelliM,评估适合您精密加工生产线的去毛刺与表面处理工艺。

面向应用的设备选型

本行业应用的建议表面处理流程

可参考以下信息,为应用需求评估合适的 QintelliM 去毛刺、边缘倒圆、磨削、拉丝、重熔渣去除、氧化层去除或除尘配置。

常见工件问题

激光切割后的毛刺、锋利外缘、小内孔、涂装前的氧化层、人工打磨不一致及粉尘安全风险。

毛刺锋利边缘氧化层

建议工艺

根据实际工件状况,组合砂带磨削、辊刷边缘倒圆、拉丝或抛光、重熔渣去除及除尘工艺。

去毛刺边缘倒圆表面处理

选型所需信息

请提供材料、切割方式、厚度、工件尺寸、毛刺状况、所需表面效果、产量目标、粉尘特性及项目当地要求,以评估湿式除尘方案。

材料尺寸产量

QintelliM 工位配置逻辑

可通过调整工艺工位与输送平台,使配置适应不同行业和工件要求。工作宽度可按项目定制为 450 / 630 / 800 / 1000 / 1300 / 1600 mm。

R砂带磨削,用于去毛刺和氧化层清理。
S采用辊刷对外缘及内孔进行边缘倒圆。
C合金锤工位,用于去除重熔渣。
W按表面要求配置拉丝辊或抛光辊。
A用于非磁性工件的真空吸附输送平台。
M用于碳钢工件的磁吸输送平台。
A-M用于混合材料生产的磁吸与真空吸附组合布局。
除尘湿式除尘 配置需匹配实际设备与应用。

QintelliM 目前仅供应湿式除尘系统。对于 QintelliM 去毛刺、磨削、边缘倒圆及表面处理设备项目,湿式除尘是当前的标准推荐方案。最终粉尘控制配置取决于实际材料、粉尘特性、设备工艺、系统设计、安装条件及当地适用要求。