行业应用详情
重型机械去毛刺、重熔渣清除和边缘精加工解决方案
重型机械制造商加工的厚板、结构支架、焊接部件、框架和热切割零件可能带有大量熔渣、毛刺、锋利边缘和氧化物残留。这些缺陷会增加人工打磨时间,并可能影响搬运、焊接准备、涂层准备和后续装配。
QintelliM是一家金属去毛刺和表面处理设备制造商,其产品配置包括合金锤除渣、砂带去毛刺、旋转辊刷倒圆边和表面预处理等重型系统。工艺选择需根据实际切割方法、板材厚度、熔渣尺寸、零件重量、表面状况和所需生产率等因素而定。
重型机械零件及典型表面处理问题
| 工件或工艺 |
典型缺陷 |
表面处理重点 |
| 等离子切割和火焰切割厚板 |
较大的附着炉渣、粗糙的切割边缘和严重的毛刺 |
先去除厚重的炉渣,然后再用更细的砂带进行去毛刺。 |
| 结构支架和角撑板 |
锋利的外部边缘、孔毛刺和不一致的切割质量 |
在进行后续处理或涂层之前,先去除毛刺并形成指定的边缘圆角。 |
| 焊接机械部件 |
待处理区域周围的氧化物、氧化皮、飞溅物或不平整表面 |
准备所需表面,但不替代具体应用所需的焊缝清理。 |
| 宽大的机器面板和底板 |
加工宽度大、材料去除率高的要求 |
选择稳定的多带去毛刺设备和合适的加工宽度 |
何时采用 C 重熔渣去除工艺
C重渣清除站采用合金锤工具,从等离子切割、火焰切割或其他合适的热切割铁质零件上清除大块熔渣。当熔渣过大或附着力过强,无法通过标准去毛刺工序去除时,应在R砂带去毛刺之前考虑使用此步骤。
C 工位不能替代所有磨削工序。仅有普通激光切割毛刺的工件,可能更适合 R 或 R-R 去毛刺。应通过样品测试确定采用 C、C-R、C-R-S-R,还是不含 C 工位的砂带加工配置。
重型工艺路线
| 工艺路线 |
工位功能 |
典型用途 |
| C-R |
用合金锤去除重渣,然后用砂带去毛刺 |
等离子切割或火焰切割零件,带有大量熔渣和残留毛刺 |
| C-R-S-R |
去除重渣、初步去毛刺、旋转辊刷边缘倒圆和最终R处理 |
较厚的部件也需要更一致的圆角边缘 |
| R-R |
两阶段砂带去毛刺 |
去除大量毛刺或进行表面处理,无需去除大量附着的熔渣 |
| R-R-R |
三个去毛刺阶段,以满足更高的材料去除需求。 |
适用于经测试确认需要多个砂带工位的宽幅工件或大批量生产。 |
重型工件的输送平台夹持
M型磁吸附平台通常用于合适的铁磁性板材,因为它能在重载加工过程中提供稳定的输送。对于合适的非磁性工件,如果可用表面积和工件平整度能够提供足够的夹持力,则可使用真空吸附平台。A-M平台结合了磁吸和真空吸附两种方式。其具体布局和有效夹持面积取决于项目需求,应根据工件和应用进行确认。
必须检查零件重量、最小尺寸、孔洞、切口、变形和输送机接触面积。对于非常重、形状不规则或不稳定的零件,在选择机器之前可能需要特定的装载方法和应用评估。
推荐的重型机械设备
除尘、耗材和工艺安全
重熔渣、打磨碎屑和细粉尘对集尘的要求各不相同。集尘方法的选择必须根据工件材料、颗粒状况、连接机器的数量、气流需求以及当地的安全规定而定。砂带规格、合金锤工具和维护周期应根据实际应用情况确定,而不能仅根据板材厚度进行估算。
阅读等离子切割后重熔渣和毛刺去除设备选型指南或者观看QintelliM CR系列重渣清除演示。
真实样品表面处理
客户样品成品效果
以下是 QintelliM 客户样品试验的照片。结果取决于材料、来料状态和表面处理要求。
方形和阶梯状板样品
对比视图记录了方形和阶梯状板材样品的原始表面、孔洞和轮廓以及加工后的表面。
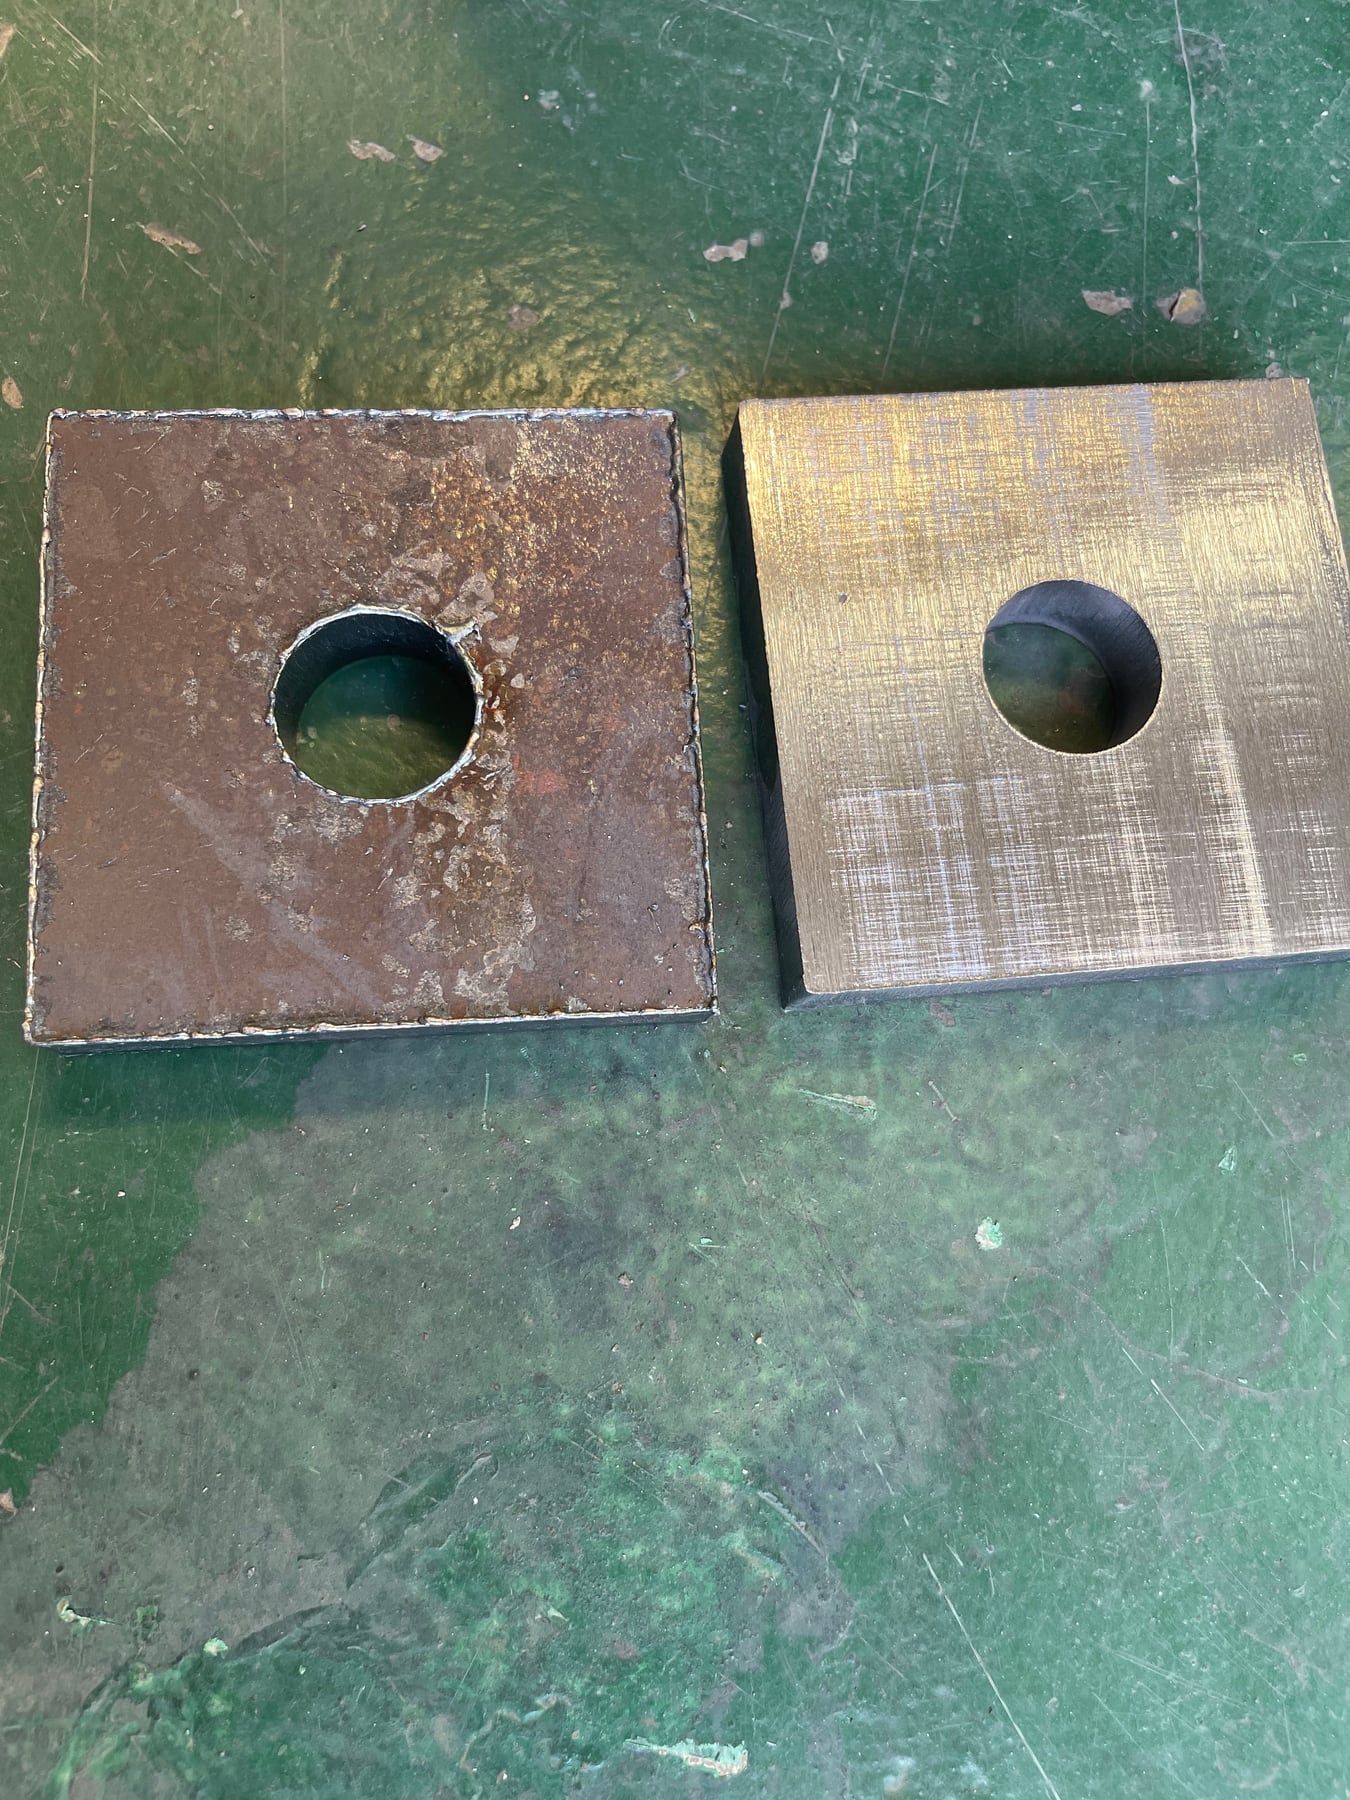 原始样品(左)·成品样品(右)
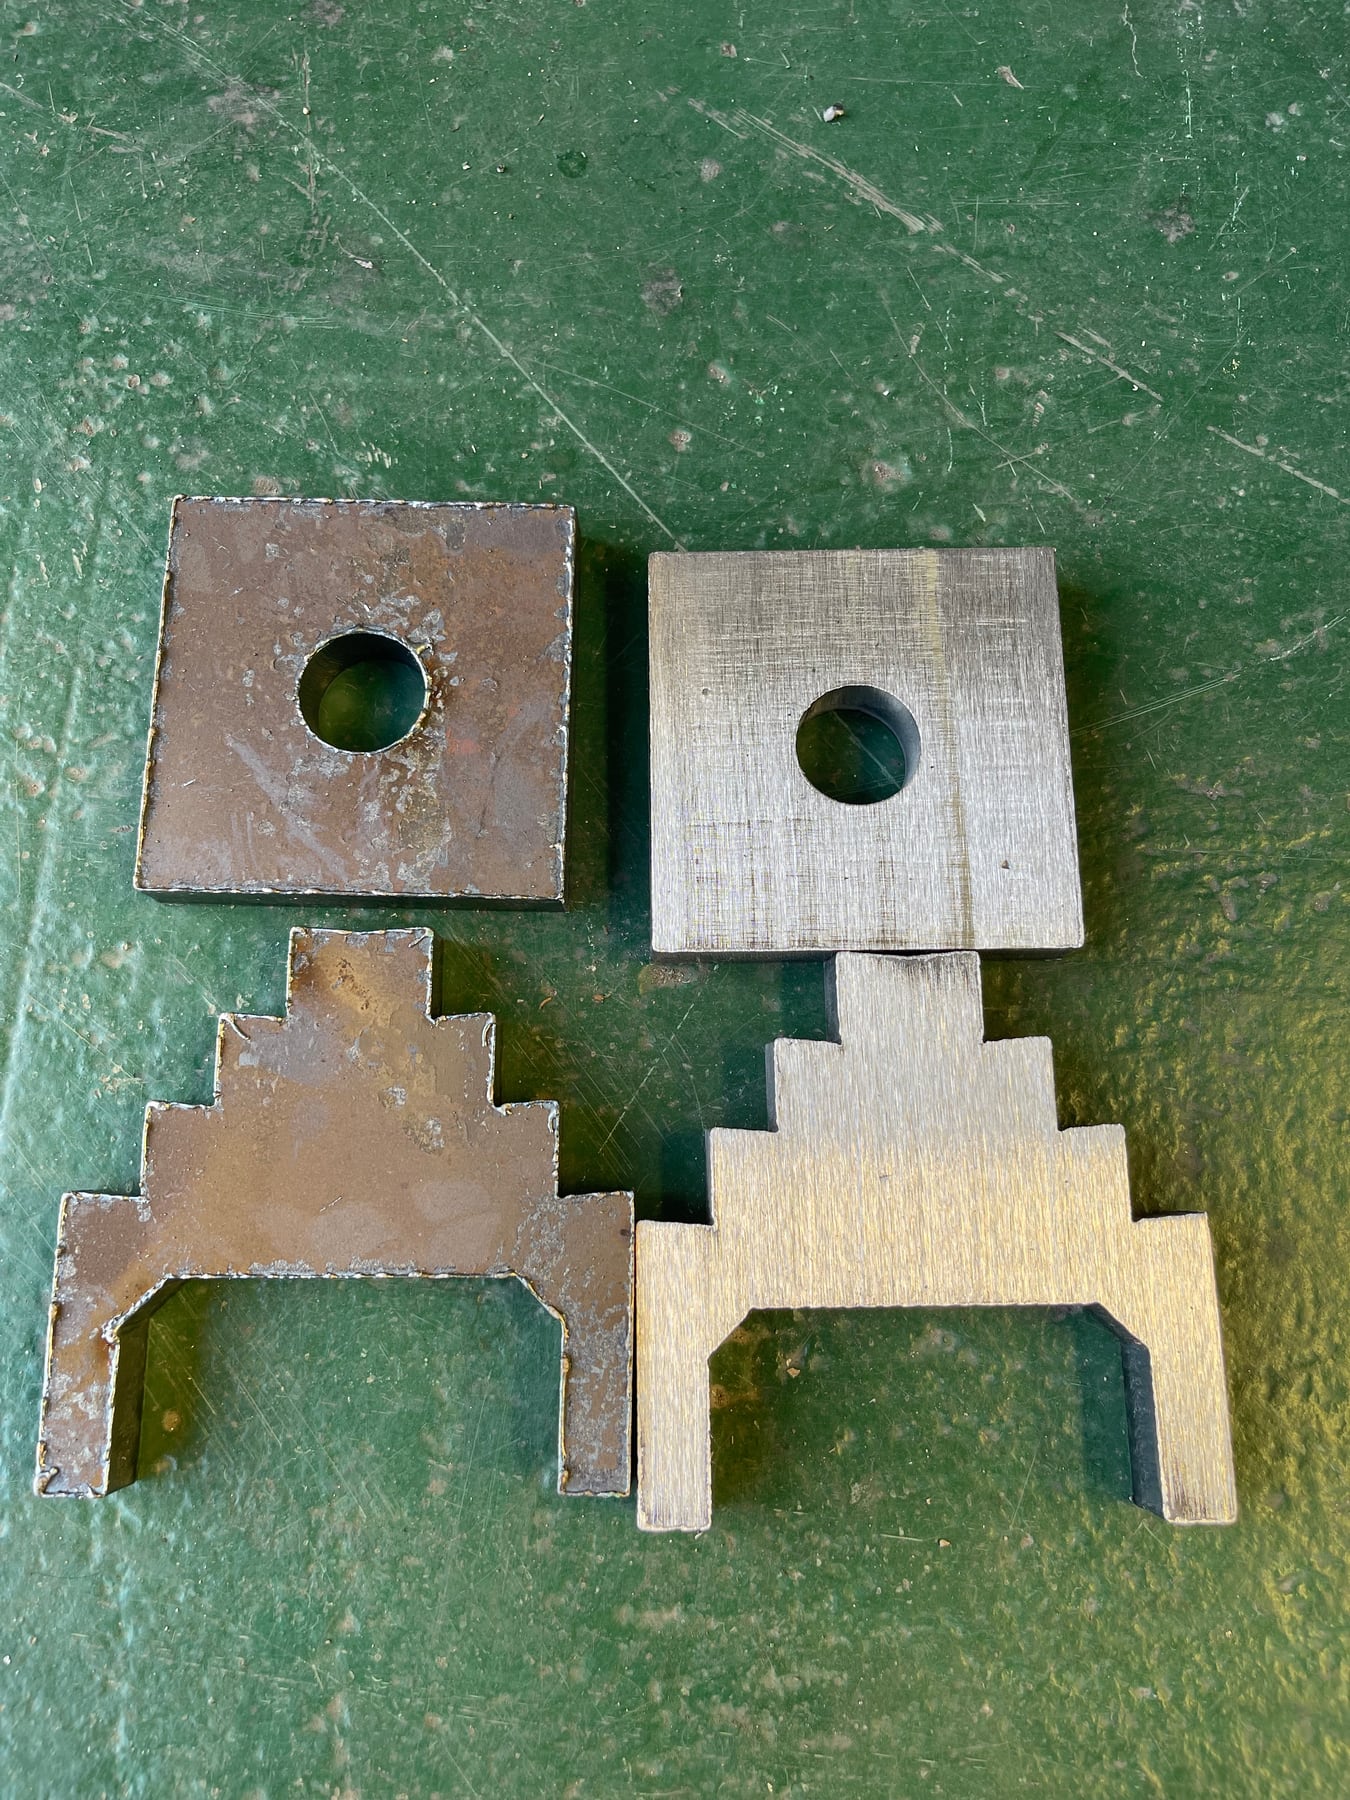 左侧为原始样品,右侧为成品样品。
复杂轮廓的表面处理
单独的轮廓样品展示了原始表面和加工后的表面状况。
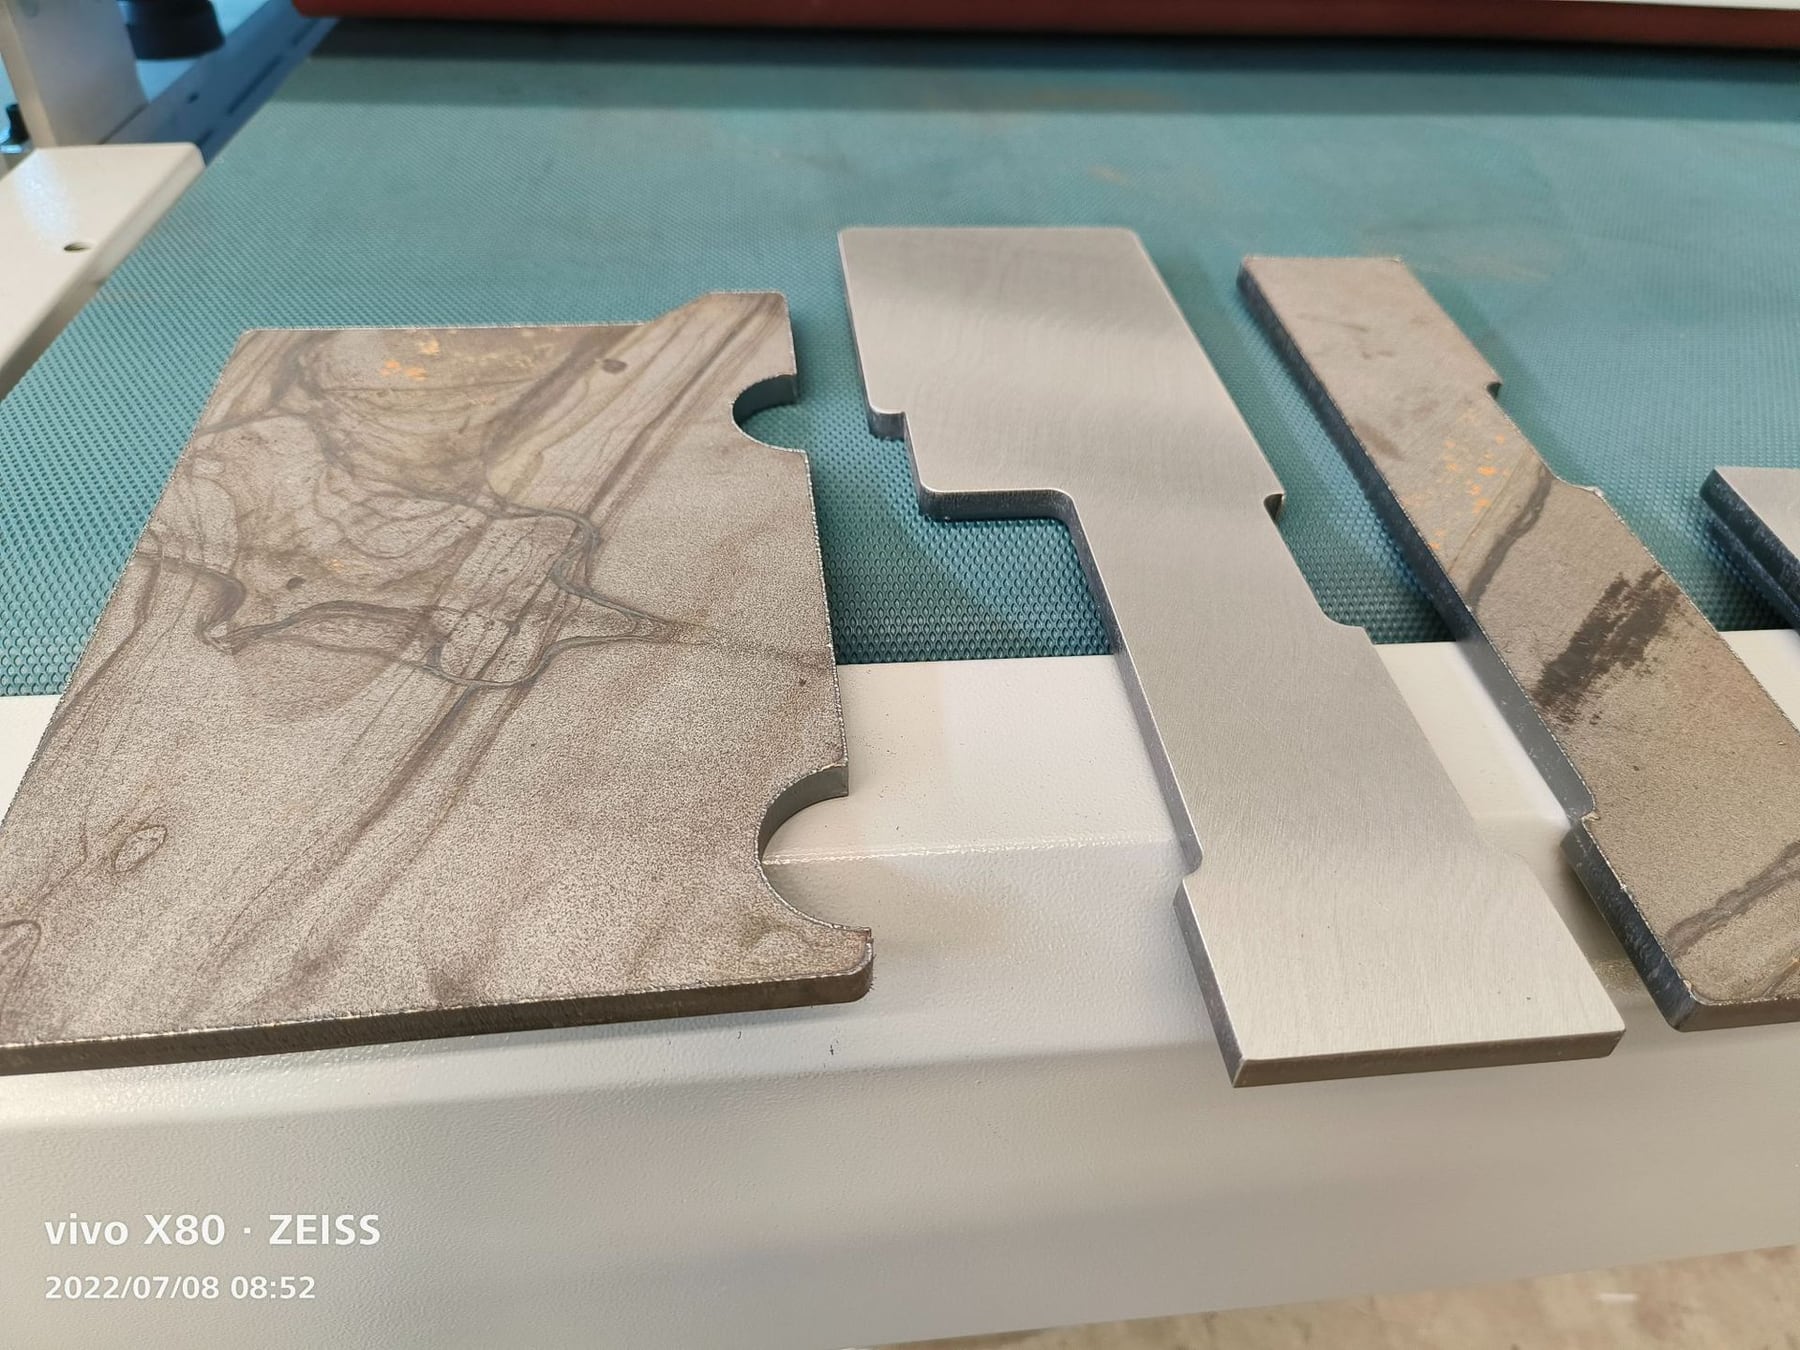 原始样品(左)·成品样品(中)
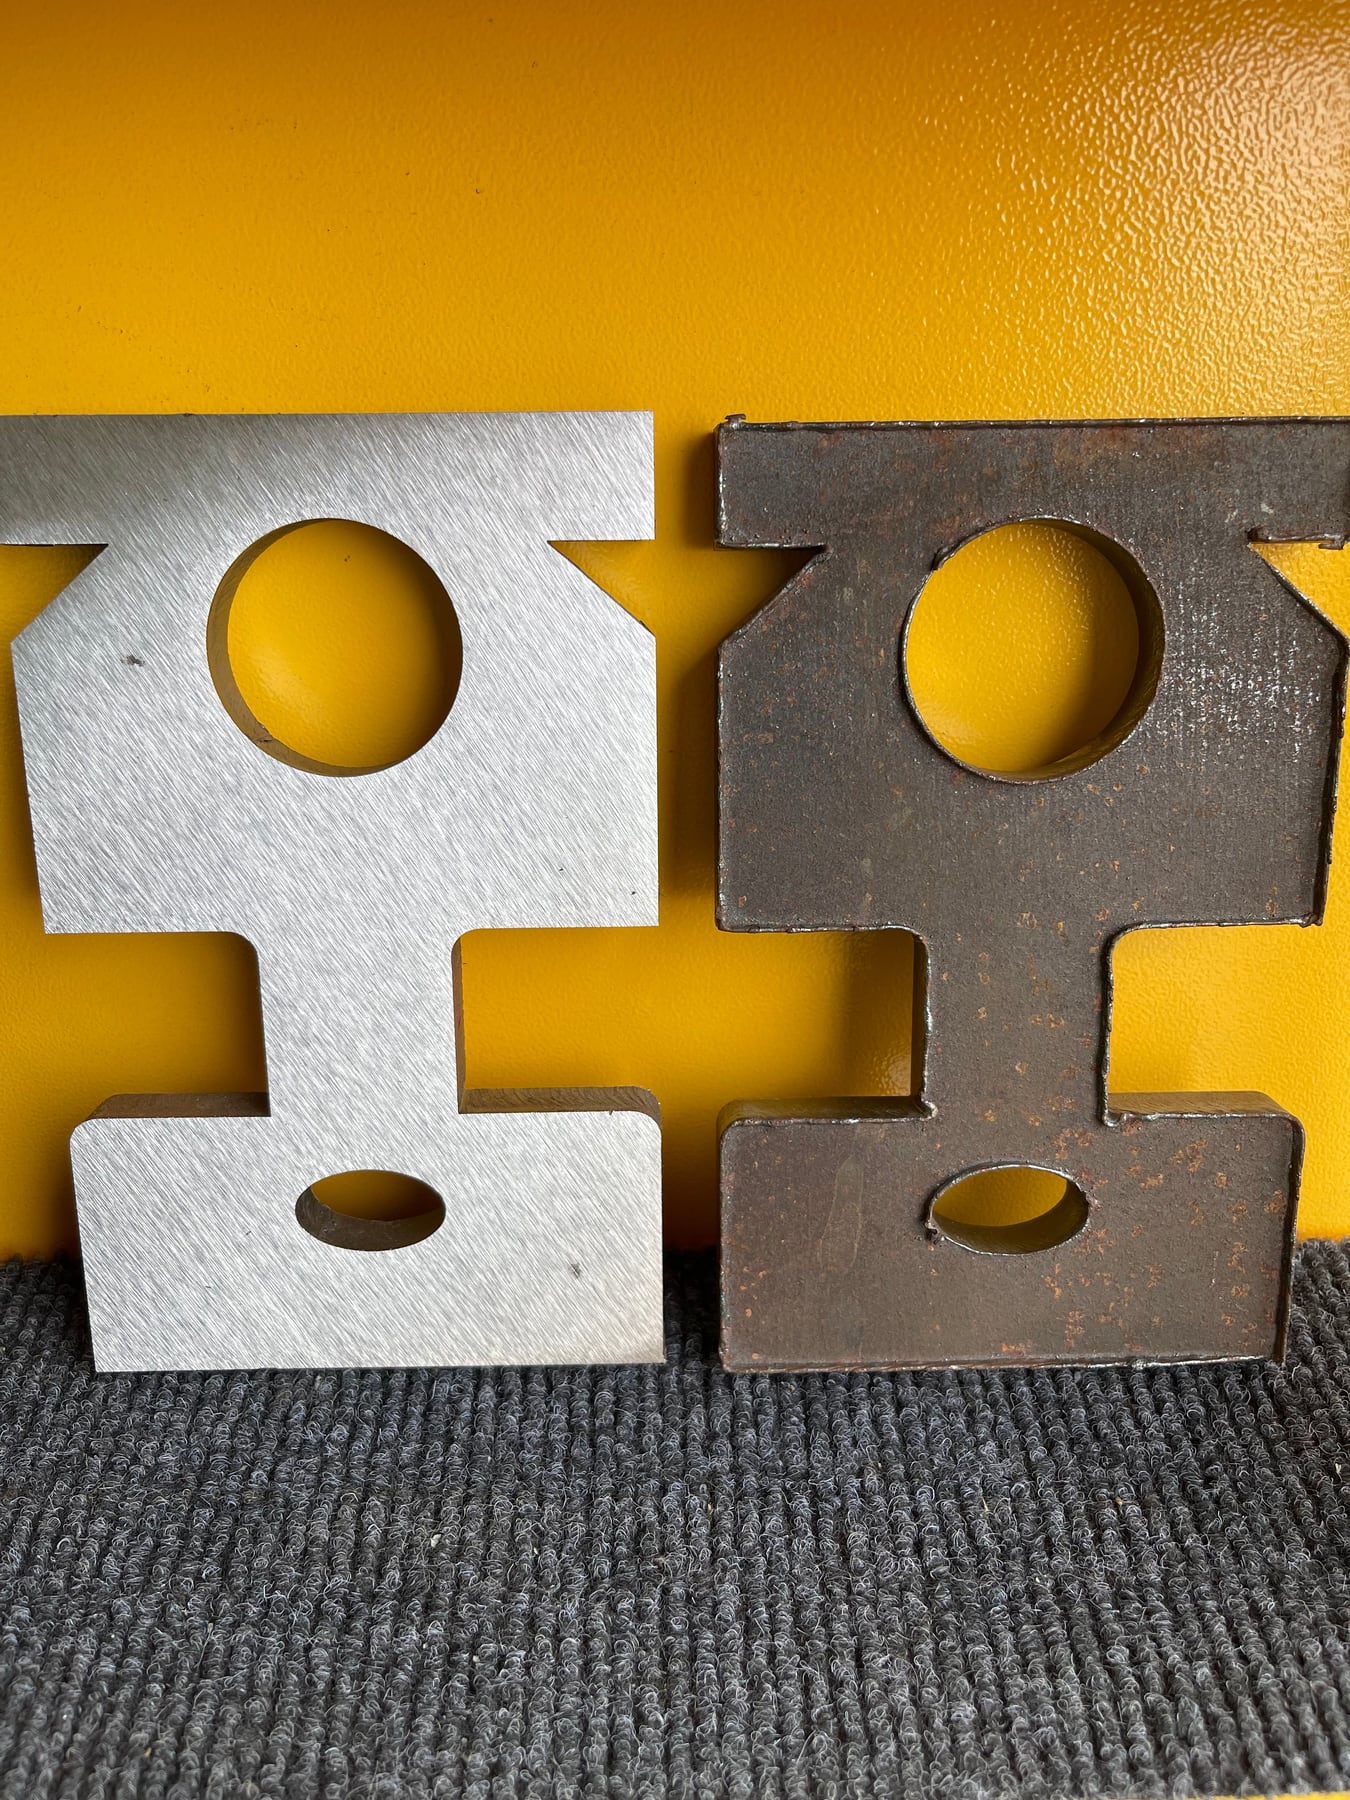 成品样品(左)· 原始表面(右)
这些照片展示了样品外观。材料等级、尺寸、边缘半径和表面要求应通过样品评估和检验来确认。
申请样品评估
常见问题解答
普通砂带式去毛刺机能去除等离子切割产生的厚重熔渣吗?
并非总是如此。对于较大的附着熔渣,应先采用C合金锤进行重熔渣清除,然后再进行R砂带去毛刺。由于熔渣尺寸和附着情况会随切削参数和材料而变化,因此需要进行样品测试。
每块厚板都需要C工位吗?
不,板材厚度本身并不能决定加工工位。较厚的激光切割件,毛刺较轻,可采用R或R-R加工;而较薄的等离子切割件,熔渣附着较牢固,则可能需要C-R加工。
同一台机器也能进行边缘倒圆加工吗?
是的,当合适的工序流程(例如 C-R-S-R)中包含带有旋转滚刷工具的 S 型倒圆工位时,即可实现。最终效果取决于零件几何形状、材料、毛刺情况以及设定的倒圆角半径目标值。
重型机械工艺流程建议所需信息
- 材料等级、板材厚度和零件重量。
- 等离子切割、火焰切割、激光切割或其他切割方法。
- 拍摄熔渣附着情况、毛刺高度以及零件两侧的照片。
- 工件的最小和最大尺寸。
- 所需边缘结果、表面状况和下游工艺。
- 日产量、装载方式、工作宽度和除尘要求。
向 QintelliM 提供代表性重型机械工件,开展样品测试并评估 C/R/S 工位配置。
应用图片





