行业应用详情
钣金去毛刺和边缘倒圆解决方案
钣金加工在激光切割、冲压、等离子切割、折弯和焊接等工序后会产生不同的后处理要求。毛刺高度、氧化层状况、零件尺寸、材料以及后续生产工序都会影响机器的正确配置。
QintelliM 是金属去毛刺与表面处理设备制造商,提供可配置系统,用于去毛刺、边缘倒圆、重熔渣去除、氧化层清理、拉丝和抛光,帮助工件在涂装、焊接、装配或最终检验前达到更安全、一致的状态,并减少对人工打磨的依赖。
切割和成型后钣金件的常见问题
| 制造过程 |
常见问题 |
表面处理要求 |
| 激光切割 |
切割轮廓周围有细小的毛刺、锋利的边缘和氧化物残留物 |
当需要控制半径时,先进行 R 去毛刺,再进行 S 边缘倒圆。 |
| 冲孔或冲压 |
定向毛刺、锋利的下边缘和孔周围的痕迹 |
对外部和易于接近的内部边缘进行一致的毛刺去除和倒圆处理 |
| 等离子切割或火焰切割 |
重熔渣、较大毛刺及粗糙的热切割表面 |
先用 C 去除重熔渣,再用 R 去毛刺;有要求时增加 S 边缘倒圆 |
| 弯曲和焊接准备 |
锋利的切割边缘、氧化层或不平整的表面 |
为下一道工序提供更清洁、状态更一致的表面 |
| 可见的不锈钢或铝制部件 |
划痕、纹理方向不均匀或外观不一致 |
在初级去毛刺与边缘倒圆之后,按表面要求增加 W 拉丝或抛光工位。 |
QintelliM 各工位的作用
- R 去毛刺工位:使用砂带耗材去除毛刺,为后续加工做好表面准备。
- S 边缘倒圆工位:采用旋转滚刷工具来制造更一致的圆角;这不是倒角工艺。
- C 重熔渣去除工位:使用合金锤工具去除较大的熔渣,然后再进行更精细的去毛刺。
- W 拉丝或抛光工位:使用选定的刷辊或抛光辊达到所需的表面光洁度。
推荐工艺路线
| 生产需求 |
可能的工艺路线 |
选型说明 |
| 通用激光切割或冲压零件 |
R-S 或 R-R-S |
先去除毛刺,然后进行可控的边缘倒圆处理 |
| 需要去毛刺和拉丝表面处理的零件 |
R-S-W 或 R-R-W |
根据目标纹理或抛光效果选择 W 工具。 |
| 等离子切割或火焰切割零件带有大量熔渣 |
C-R 或 C-R-S-R |
在砂带去毛刺和倒圆边缘之前,先去除较大的熔渣。 |
| 大小不一的钣金零件 |
按具体应用配置工位顺序 |
通过样品验证最小工件尺寸、输送平台夹持方式和工作宽度。 |
选择 A、M 或 A-M 输送平台
稳定的输送系统确保了工艺的一致性。A 真空吸附平台适用于铝等合适的非磁性材料,以及具有足够表面积以进行真空吸附的零件。M 磁吸平台适用于兼容的铁质零件。A-M平台则结合了磁吸和真空吸附功能。其具体布局和有效吸附面积取决于项目需求,应根据工件和生产应用进行确认。
选择合适的平台还取决于零件的平整度、最小尺寸、穿孔图案以及与传送带接触的实心面积。最终选定平台前,应测试代表性样品。
真实样品表面处理
客户样品成品效果
以下是 QintelliM 客户样品试验的照片。结果取决于材料、来料状态和表面处理要求。
穿孔板表面处理样品
对比照片展示了带有圆形和方形开口的板材的原始表面和成品表面。其他照片则记录了开口及其外形轮廓。
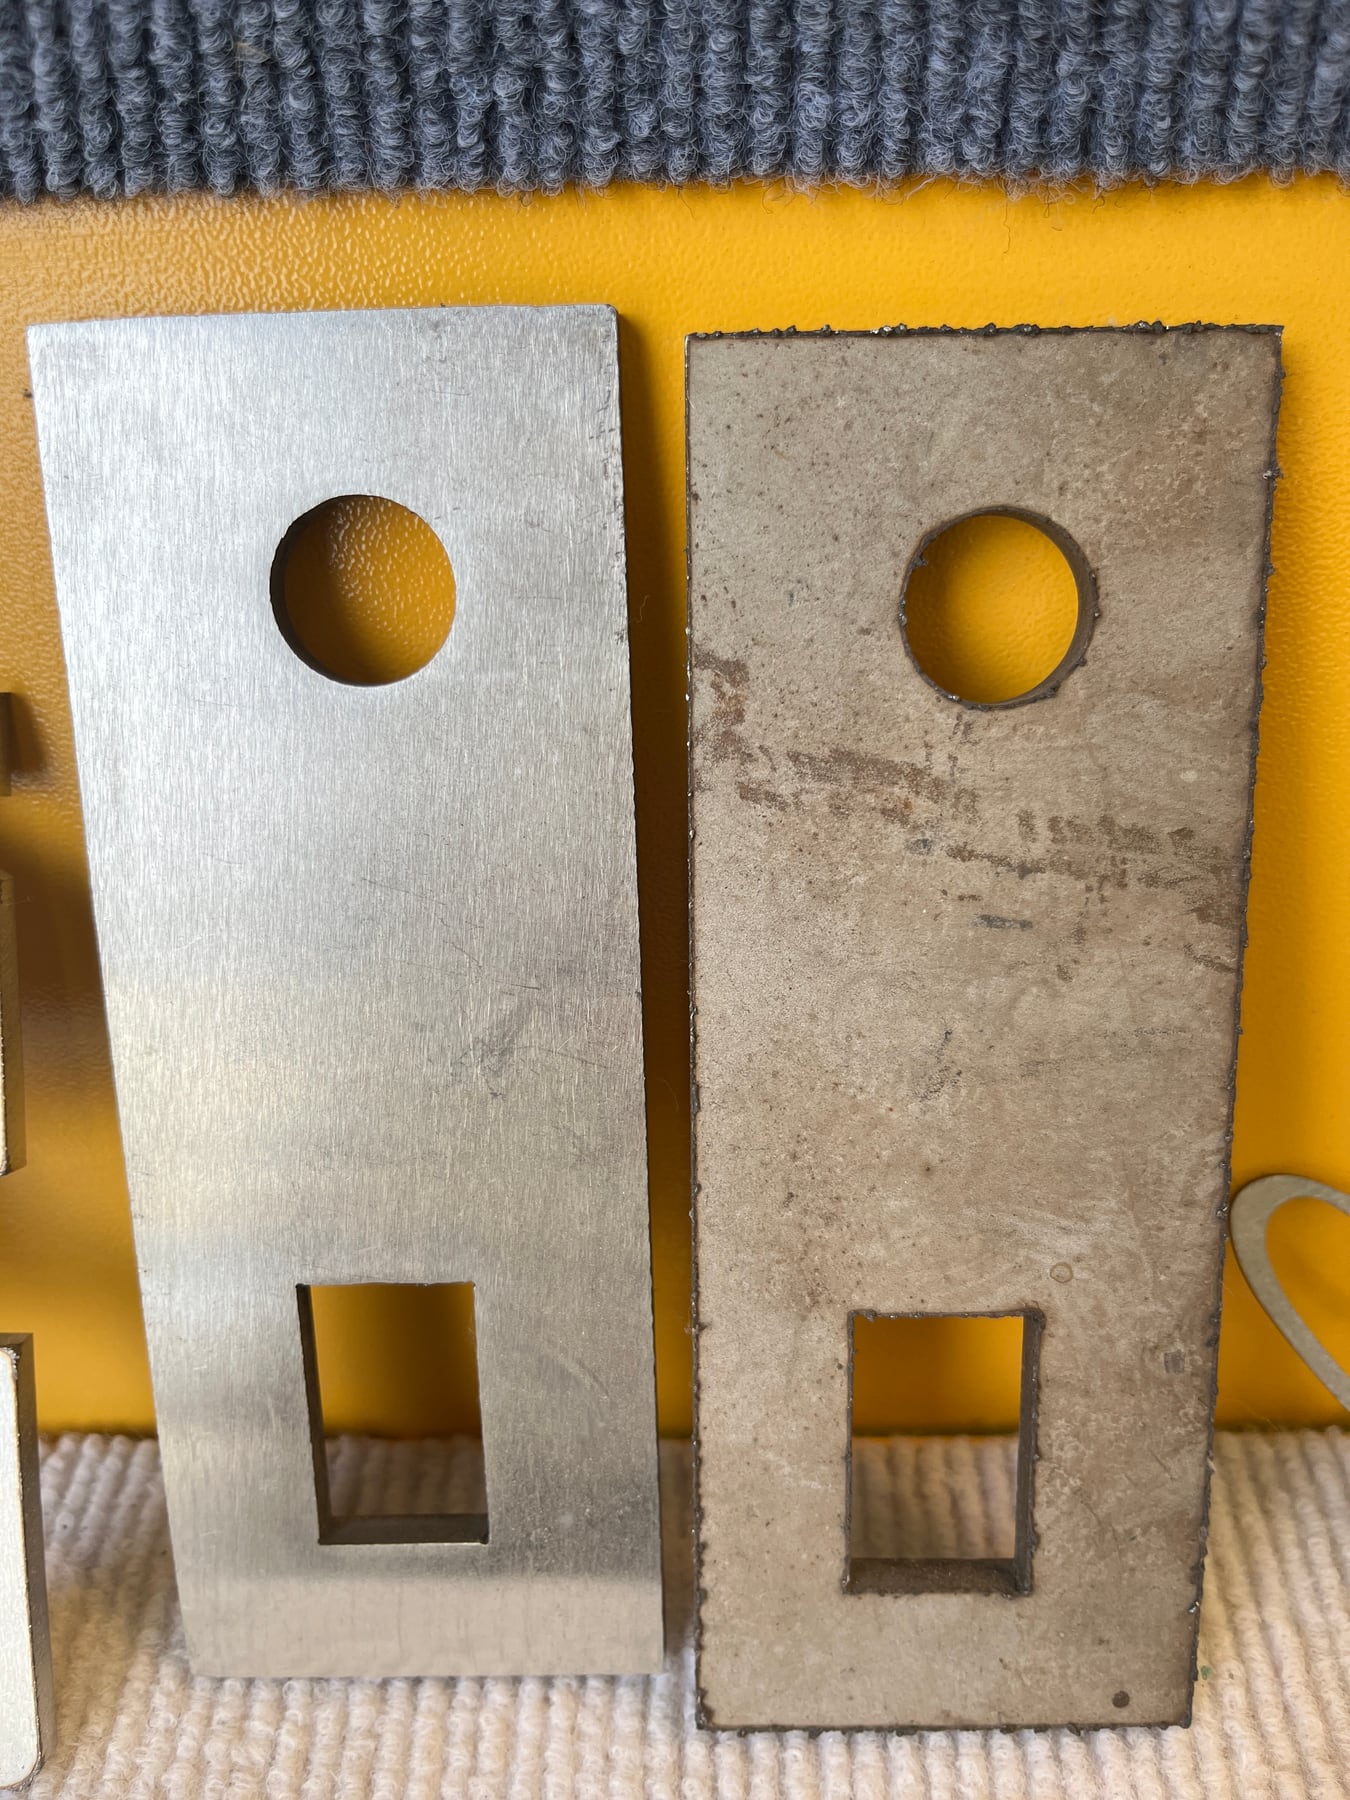 成品样品(左)· 原始表面(右)
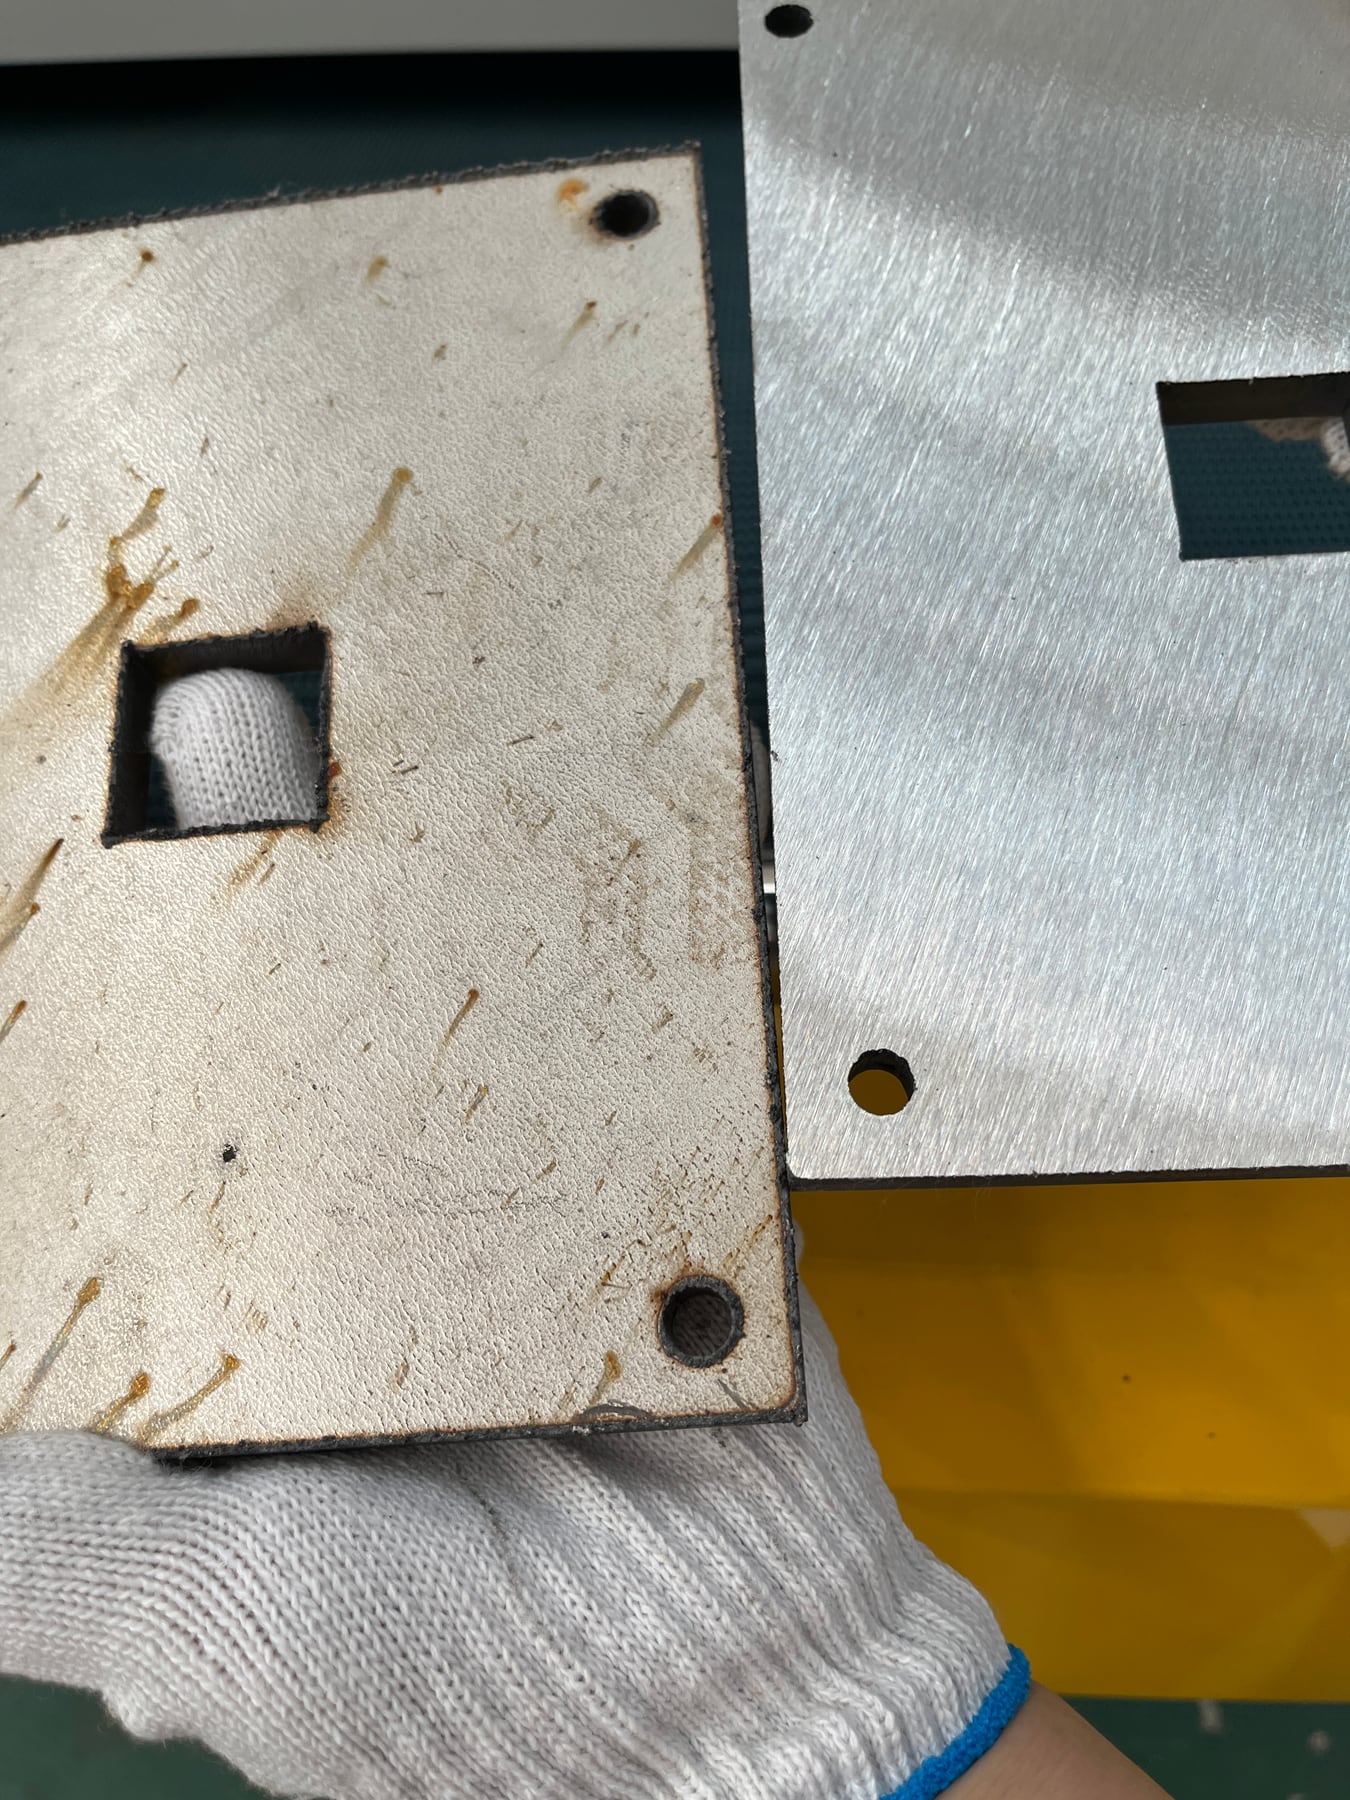 原始表面(左)·成品样品(右)
拉丝不锈钢板
两张板材样品图显示了原始表面痕迹和加工后的纹理方向。
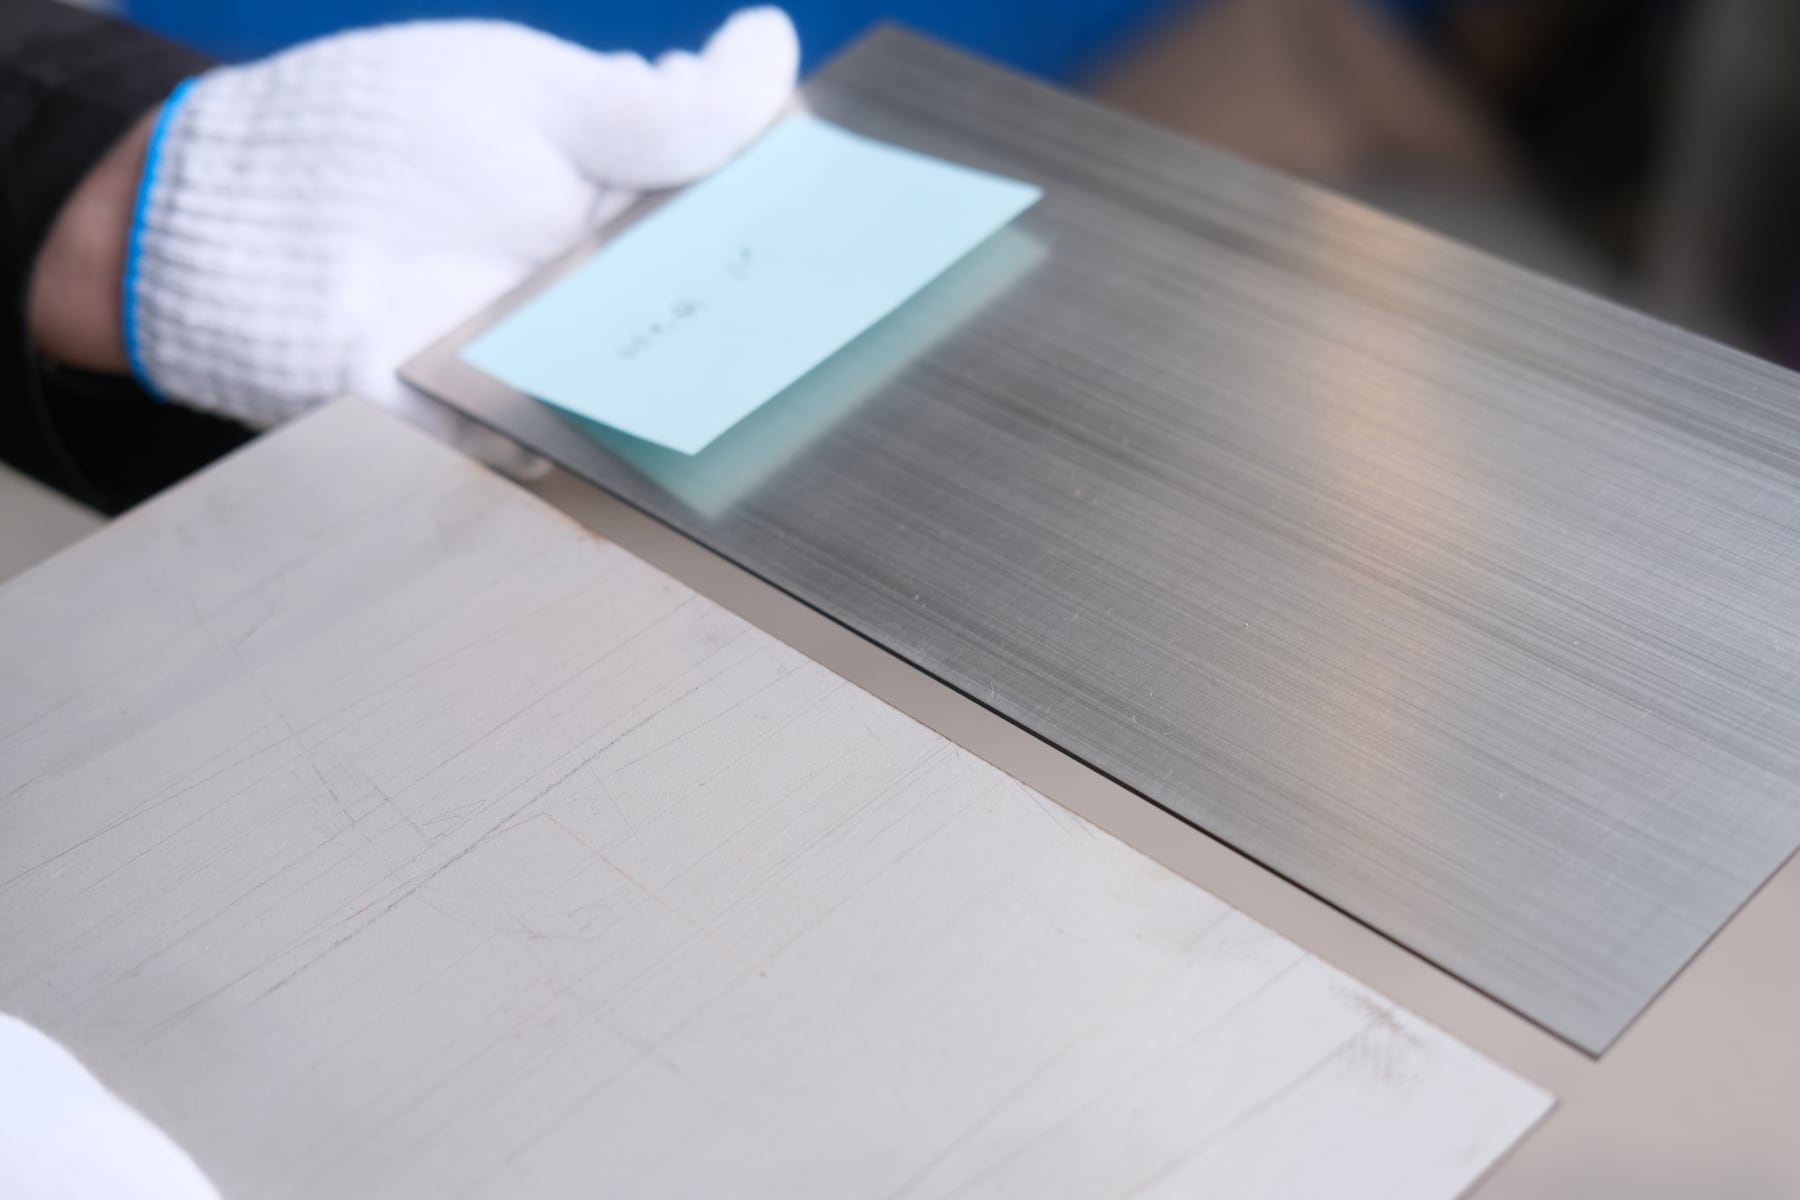 左前为原表面,右后为拉丝表面
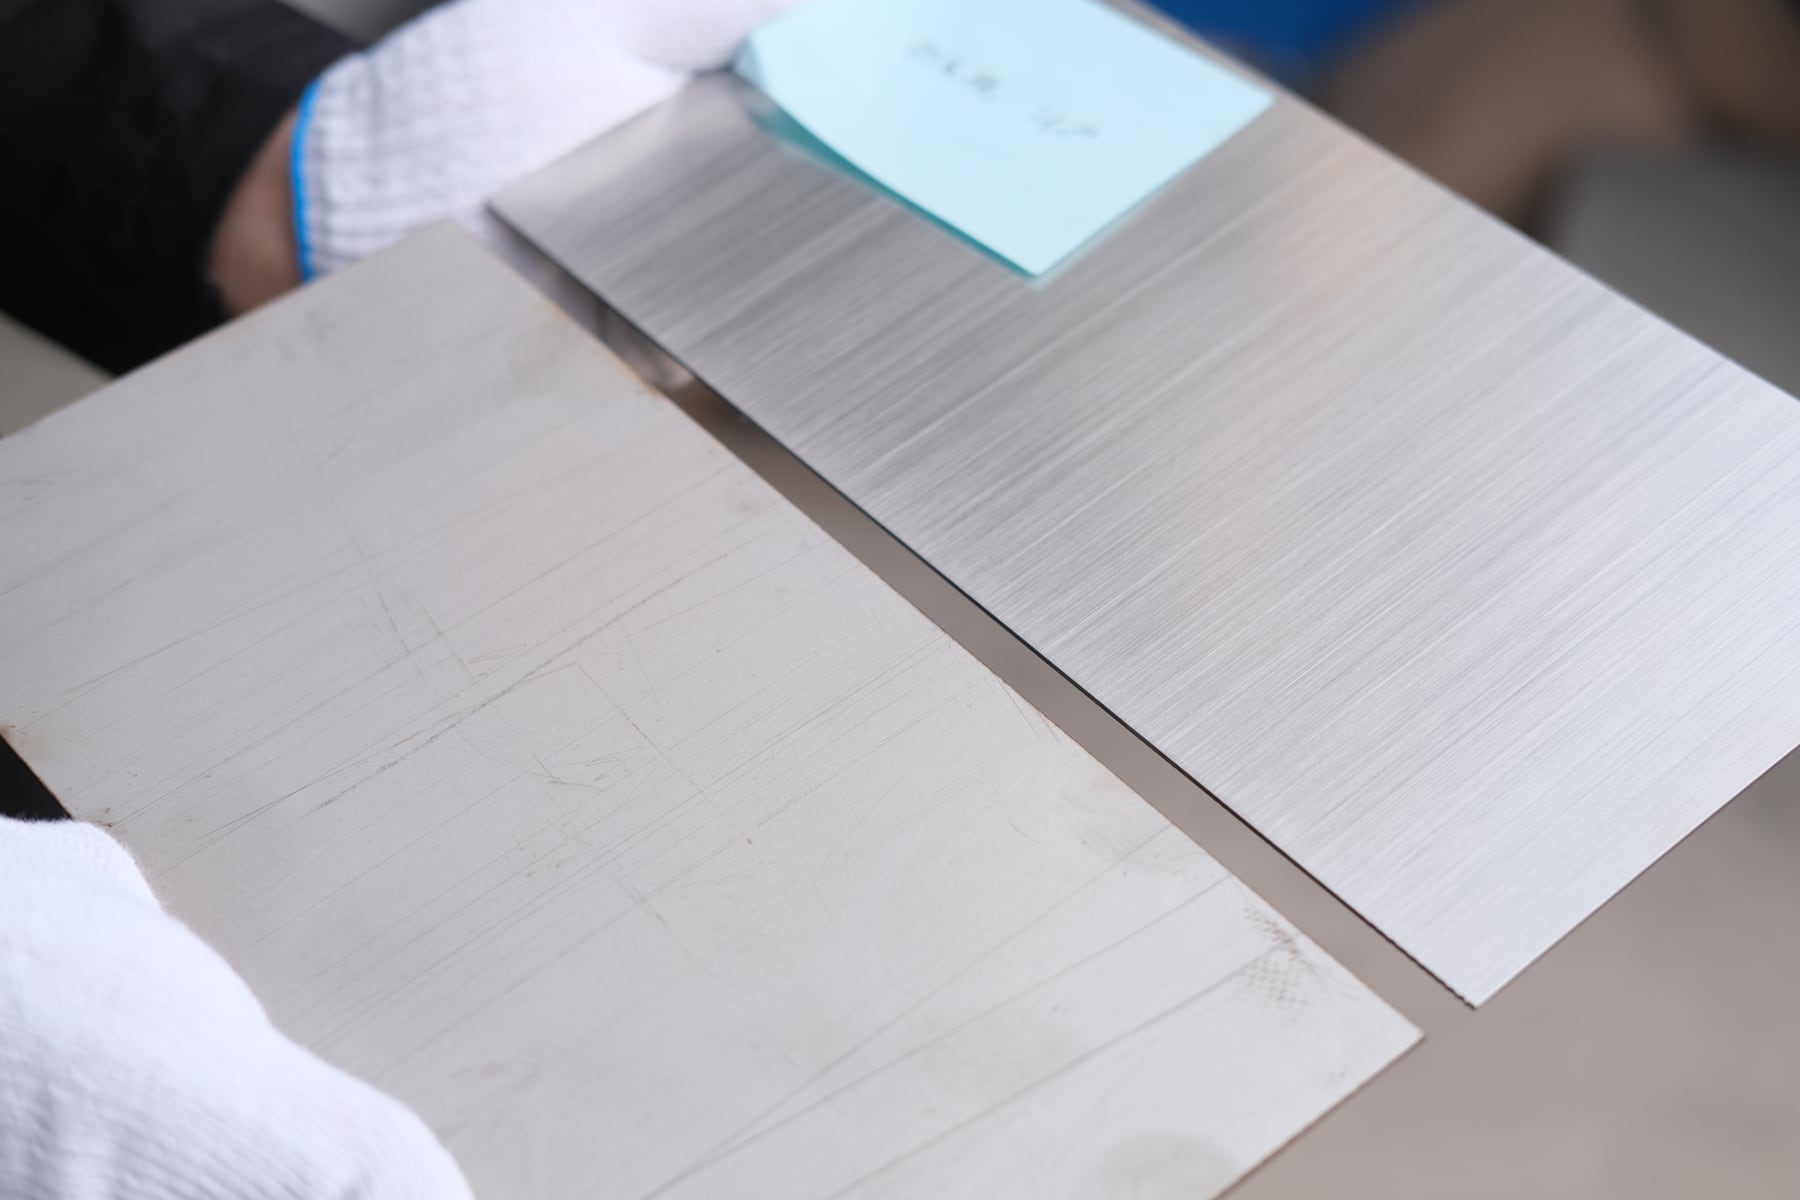 同组板材样品的另一视角
这些照片展示了样品外观。材料等级、尺寸、边缘半径和表面要求应通过样品评估和检验来确认。
申请样品评估
推荐的设备和技术资源
零件粉末涂装、焊接和组装前的准备工作
边缘倒圆可以减少锋利的边缘,并确保零件轮廓周围涂层覆盖更加均匀。去毛刺还可以减少装配过程中的干涉,并为焊接或表面处理创造更可重复的初始条件。所需的倒圆角半径和表面状况仍需由制造商定义,并通过其自身的检验流程进行验证。
应根据材料、粉尘类型、表面目标和当地安全要求选择干式或湿式处理方法。请参阅相关指南。湿式与干式除尘选型指南。
常见问题解答
一台机器可以加工碳钢、不锈钢和铝吗?
一台可配置的机器可能支持多种材料,但砂带、旋转滚刷、W型刀具、输送平台和除尘方案必须根据实际材料混合物进行选择。在确定通用工艺之前,需要进行样品测试。
何时需要在去毛刺前去除重熔渣?
通常情况下,应先使用C型重渣清除站去除较大的等离子切割或火焰切割产生的熔渣,然后再进行砂带去毛刺。直接将大块熔渣送至标准去毛刺工序可能会降低工艺稳定性并缩短耗材寿命。
工作宽度应该如何选择?
考虑零件方向、生产流程和最小工件尺寸后,使用最大零件宽度。更宽的机床并不一定就是最佳选择。阅读如何选择去毛刺机的工作宽度。
钣金表面处理建议所需信息
- 材料、厚度范围和最小/最大零件尺寸。
- 切割、冲孔、压印或成型工艺。
- 展示毛刺高度、氧化层、熔渣及表面缺陷的照片。
- 要求边缘半径、纹理方向或抛光表面处理。
- 下游涂层、焊接、组装或检验要求。
- 预期产量、电压、粉尘情况及自动化需求。
将您的钣金零件和表面处理目标发送给 QintelliM提出工艺建议和样品测试方案。



