
工程工艺指南 · 从人工打磨到设备加工
直接回答:不应仅因设备可用就替代人工打磨。首先记录当前需要人工处理的工件特征、来料毛刺或表面状态、目标结果及必须保护的区域,再评估哪些工序可转移到 R、S 或 W 工艺。用代表性工件验证结果,记录已批准的工艺,并在耗材或工艺发生重要变化后重新验证首件。若工具可达性、夹持或目标结果尚未验证,某些特征仍可能需要人工修整。
最初发布日期:2025 年 3 月 27 日。重新制作为工程流程指南:2026 年 9 月 17 日。
流程:手动基线 → 机器可达性 → R / S / W 工艺逻辑 → 代表性零件 → 验收标准 → 已批准的工艺记录 → 耗材变更 → 首件验证。
当重复批次需要一致的结果,但当前方法难以描述或复现时,应考虑对机器加工流程进行审查。操作人员之间的差异、结果严重依赖个人经验以及对某个特征是否合格的反复不确定性,都是审查流程的合理理由。
这些观察结果是需要进一步调查的原因,而非证明自动化是最佳选择的证据。在决定转移哪些步骤之前,请记录实际工作内容和所需结果。
下表是推荐项目记录,用于应用评估,并不表示所有 QintelliM 客户目前均使用此记录。
| 记录 | 需要记录的内容 |
|---|---|
| 零件/批次 | 代表性零件或零件标识及相关批次。 |
| 手动步骤 | 当前由人工完成的具体加工步骤。 |
| 来料状态 | 毛刺、锋利边缘、表面状况或其他需要解决的问题。 |
| 特征 | 外边缘、孔、槽、表面或其他特定位置。 |
| 所需结果 | 约定的边缘或表面验收要求。 |
| 保护区 | 不得更改的区域。 |
| 当前结果差异 | 观察到操作者相关的差异。 |
明确指出特征及其操作。诸如“完成此部分”之类的描述不如记录具体的边缘、表面或局部区域及其必须达到的结果来得有效。
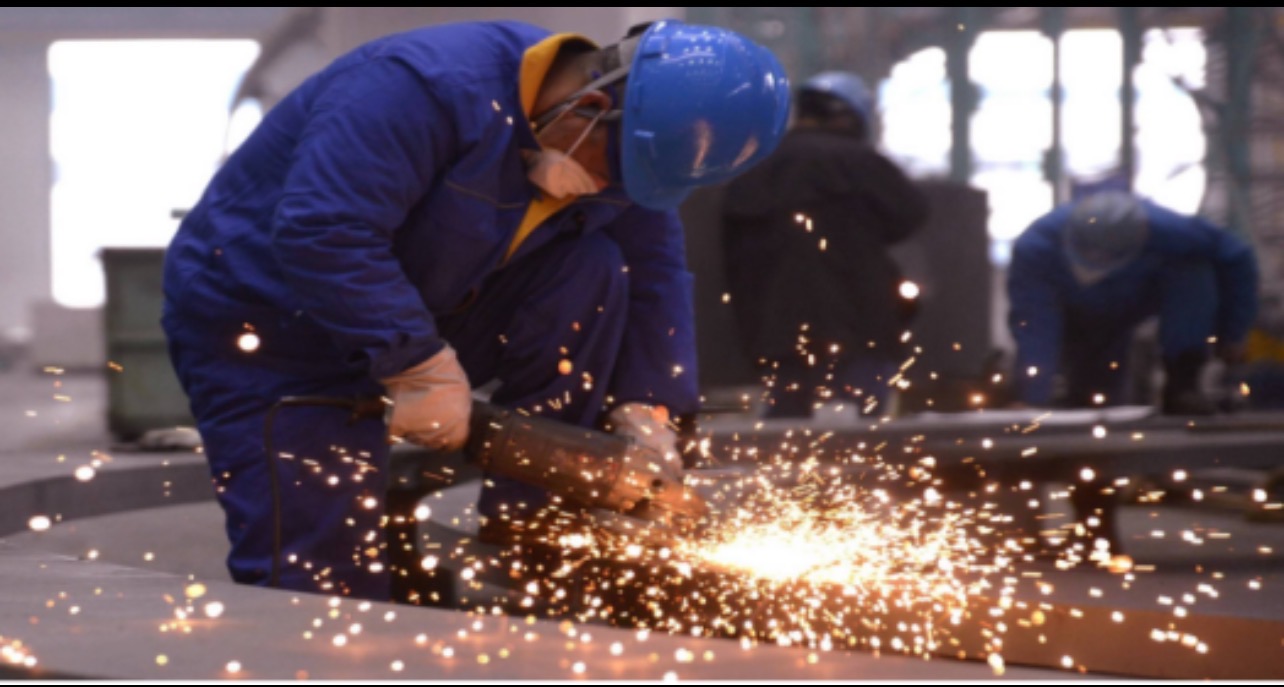
不能指望机器能完全取代所有人工加工工序。在以下情况下,应将某项功能保留在“人工”或“未解决”类别中:
将剩余的手工修整工作明确纳入拟议的生产流程中。不要将其隐藏在“整个零件可以自动加工”的笼统说法中。
潜在候选加工区域包括:常规毛刺去除、边缘倒圆、可触及外边缘的特定表面精加工、刀具接触良好的合适孔或槽,以及合适的平面。这些是待评估的候选区域,并非最终确定的加工区域。
应一并确认几何形状、工件夹持、工具可达性、加工载荷和目标结果。仅凭材料名称或特征描述不能确定适用性。将每项任务明确记录为设备加工候选、待验证任务或保留人工加工。
先确定所需结果,然后选择处理工位。不能仅凭操作员目前使用的手持工具来确定设备工位。
| 工位 | 工艺逻辑 |
|---|---|
| R | 砂带式去毛刺/研磨机适用于常规的毛刺去除或研磨作业,已确认符合应用要求。砂带为耗材;R 为工位。 |
| S | 对已验证的可触及特征进行旋转滚刷边缘倒圆。旋转滚刷是工具;S 是工位。边缘倒圆并非固定角度倒角或保证半径。 |
| W | 根据项目要求,采用选定的工具进行表面处理:拉丝或抛光。 |
QintelliM 项目通常优先考虑拉丝;抛光按客户需求评估。如拉丝和抛光是两道独立的必要工序,应评估两个 W 工位或其他已确认配置。只有各工序确有需要且已验证时,才选择组合工艺;工位更多并不自动意味着结果更好。
使用通用设备选型指南在确定加工任务后,审查可用的机器系列。
包括常见的生产零件、几何形状复杂的零件、最小或最难夹持的相关零件、具有代表性的毛刺情况以及表面受保护的零件。选择能够测试拟议机器功能范围和任何剩余人工操作的实例。
目的是结合实际应用,包括夹持和最终结果,验证拟定工艺路线。请参照样品测试指南完成具体的准备与验证。
在选择耗材之前,先明确验收标准。明确检查内容,包括毛刺状况、边缘处理、表面外观、工件稳定性以及保护区域。在批准检测路线之前,针对实际零件明确相关要求和检测方法。
在将试验结果与手动基线进行比较以及审查后续更改时,应采用相同的要求。仅凭新工具、更光滑的表面或操作者的印象并不能确认其已被接受。
这是推荐的工程记录框架用于关联手动基线、已批准的样品和生产流程。它并非描述每个 QintelliM 客户项目中已使用的生产系统。
| 记录 | 要链接或记录的内容 |
|---|---|
| 零件/批次 | 零件标识和适用的生产批次。 |
| 手动基线 | 原有人工工序、相关特征及保留人工处理的区域。 |
| 建议的机器路线 | 为达到目标结果而评估的工艺顺序。 |
| 工位 | 涉及该工序或变更的 R、S 或 W 工位。 |
| 耗材类型 / 标识 | 所选耗材及其可识别的规格或参考编号。 |
| 已批准的样品参考 | 用于确认结果的工件或记录。 |
| 流程/设置参考 | 约定的流程或设置记录及其版本(如适用)。 |
| 更改日期/批次 | 变更发生的时间以及受影响的批次。 |
| 耗材更换原因 | 观察到的更换情况或记录在案的更换原因。 |
| 首件验证结果 | 对照原验收要求检查所得的结果。 |
| 操作员观察 | 关于零件、工艺或工具状况的相关观察结果。 |
| 确认/批准参考 | 记录显示,在继续生产之前,结果是如何得到确认的。 |
记录应与实际部件和已批准的流程相关联。如果变更未经验证,则应将其记录为“未解决”,而不是将之前的批准视为变更流程可接受的证明。
更换砂带、旋转滚刷或W型精加工工具可能会影响加工效果。对工艺或设置的任何重大变更也需要对照已批准的记录进行考虑。
在耗材或工艺发生重大变化后,应按照批准原始工艺时所采用的相同验收要求,对第一个加工好的零件进行检查,然后再恢复正常生产。记录变更内容、变更原因、相关设置参考号以及首件结果。如果结果不符合既定要求,请在恢复正常生产前审查流程。
对实际零件采用约定的检验方法。有关S型刀具识别、边缘半径验证、刷子更换和首件验收的详细信息,请参阅……万向辊刷选型与边缘半径验证。
耗材寿命取决于应用场景。材料、进料状态、工艺负荷、接触情况、工装、维护和生产条件都会影响耗材的更换周期。应使用观察到的状态和工艺结果,而不是统一的更换周期。有关耗材的详细识别和采购讨论,请参阅相关文档。耗材产品分类。
单靠机器本身并不能保证每个特征都能加工到位,也不能保证无需人工修整,更不能保证耗材寿命、表面效果、边缘半径或加工效率始终如一。此外,它也不能确保经济效益,或完全取代操作人员的参与。
目标是可重复、可验证的加工:明确的任务、经过验证的应用范围、已批准的流程参考以及流程变更时的检查。
准备好您当前的操作步骤;工件和材料;来料状态;图纸或照片;所需结果;保护区域;常见和难点部分;以及代表性样品。明确哪些内容已知,哪些内容仍需验证。
QintelliM 是山东千牟智能科技有限公司旗下品牌。请在选择具体设备型号前提供应用资料,以便进行工艺评估。